


المنطق والمسار العملي لدقة Die - معدات القطع في سيناريوهات السرعة العالية -
من خلال التوسع المستمر لسيناريوهات التطبيق للعلامات الذاتية - ، فإن العلامات اللاصقة نحو السرعة العالية والصقل (مثل سرعة وضع العلامات البالغة 600 زجاجة/دقيقة في صناعة الطعام والمشروبات ، ومتطلبات الدقة للعلامات الإلكترونية التي يتم التحكم فيها في ± 0.05mm) ، أصبح التوازن بين- القطع القليلة. إن التأثير بالقصور الذاتي الناجم عن زيادة السرعة ، والتقلبات الدقيقة في خصائص المواد ، والتأثيرات التراكمية لارتداء الأدوات سوف تؤثر بشكل مباشر على Die - دقة القطع ، ولا تقصر دقة القطع غير الكافية - بدورها على تحسين تحسين سرعة العلامات. بعد ذلك ، سيستكشف المؤلف منطق التحكم والمسار العملي للموت - دقة القطع في سيناريوهات السرعة العالية- من أربعة أبعاد: Die - دقة معدات القطع ، ودقة الأداة ، ودقة المواد ، ومتطلبات عملية تسمية السرعة العالية.
في هذه المقالة ، دعنا أولاً نلقي نظرة على البعد الأول: دقة Die - معدات القطع. ما هو منطق السيطرة والمسار العملي؟
01
التزامن الديناميكي لنظام التغذية
إن خطأ المزامنة بين سرعة التغذية والموت - هي المصدر الرئيسي للموت - انحراف دقة القطع أثناء القطع العالية - يموت السرعة -. عندما تتم زيادة سرعة القطع- من 60 مترًا/دقيقة إلى 200 متر/دقيقة ، فإن تأخير التغذية أو تقدم المادة سيظهر نموًا غير خطي - هذا يرجع إلى التشوه المرن للمواد التي يتم الوصول إليها من المادة المتضخمة في التضخمة.
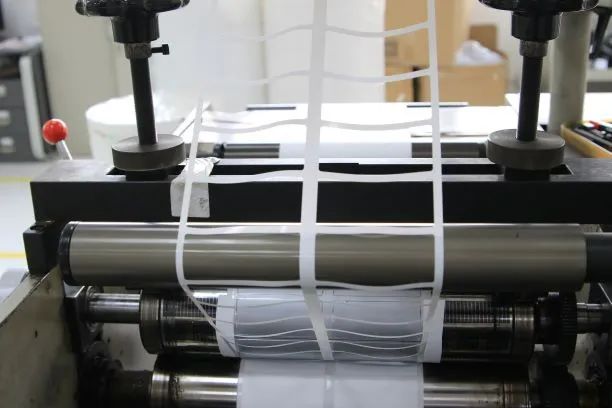
في الوقت الحاضر ، يتمثل الحل السائد في الصناعة في اعتماد بنية تغذية لـ "Servo Motor+Precision Ball Screw" ، مما يعني أن المشفرات التي يبلغ طولها 16 بت من محرك المؤازرة يمكنها تحقيق ردود الفعل من مستوى 0.001 مم. جنبا إلى جنب مع مستشعر التوتر مع تردد أخذ العينات 10 كيلو هرتز ، يمكن أن يعوض كمية تمديد المواد الناتجة عن تغييرات السرعة في الوقت الحقيقي. يكون سطح أسطوانة التغذية محفورًا بالليزر لتشكيل أنماط محدبة صغيرة (الخشونة RA هي 1.6 μ م) ، والتي يمكن أن تزيد من الاحتكاك بالمادة والتحكم في كمية الانزلاق في ± 0.01 مم.
أظهرت حالات التطبيق العملية أنه بعد هذا التحسين ، يمكن تقليل خطأ تحديد موقع التغذية بسرعة عالية تبلغ 200 متر في الدقيقة من 0.08 مم إلى ± 0.03 مم.
02
صلابة وتوازن ديناميكي للموت - وحدة القطع
عندما تدور أسطوانة القطع - بسرعة عالية (أكبر من أو تساوي 2000 ثورة في الدقيقة) ، سيتم إنشاء قوة الطرد المركزي. إذا كان انحراف تركيزه يتجاوز 0.01 ملم ، يمكن أن يصل التقلب الشعاعي لمسار القطع إلى 0.05 ملم. لذلك ، تحتاج المعدات إلى ضمان الاستقرار من خلال التصميم الثلاثي:
أولاً ، يتم تصنيع أسطوانة القطع Die - من الفولاذ المُخفف والمُخفف من 45 # وتزوير ككل ، مع طحن دقيق لضمان خطأ في الدائرة أقل من أو يساوي 0.003 ملم ؛
الخيار الثاني هو استخدام محامل كرة التلامس الزاوية ، والتي تقضي على الخلوص من خلال قوة التشديد المسبقة والتحكم في الجريان الشعاعي لنظام العمود في حدود 0.003 مم ؛
والثالث هو معايرة التوازن الديناميكي إلى مستوى G0.4 (المعيار الدولي) ، مما يضمن عدم التوازن المتبقي أثناء دوران السرعة العالي- أقل من أو يساوي 0.5g · مم ، وتجنب ملامسة الشفرة غير المستقرة الناتجة عن الاهتزاز.
03
تصحيح الوقت الحقيقي للمغلق -
أثناء عملية القطع العالية - ، يجب أن يتم إزاحة أخطاء عشوائية مثل التوسع الحراري وتقلص المواد والاهتزاز الميكانيكي ، إلخ.
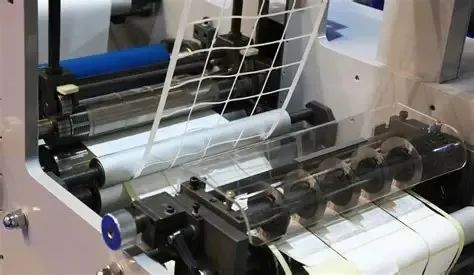
في الوقت الحالي ، تدمج الأجهزة الرئيسية في الغالب أنظمة تحديد المواقع بالليزر ، مع ليزر طول الموجة 650nm يمكنه التعرف على تباين 0.1 مم على حافة الملصق. جنبا إلى جنب مع رقائق معالجة صور السرعة العالية - (وقت استجابة أقل من 3 مللي ثانية) ، يتم تصحيح مرحلة القطع Die - ديناميكيًا من خلال خوارزمية PID. بسرعة 180 مترًا في الدقيقة ، يمكن للنظام التحكم في خطأ الطباعة في ± 0.03 مم ، مما يفي بمتطلبات الإنتاج من الملصقات الدقيقة.