


أربع خطوات سهلة لإنشاء لوحة رئيسية بنمطين ليزر ثلاثي الأبعاد!
مواد التعبئة والتغليف بالليزر المضادة للتزييف، نظرًا لوظيفتها في مكافحة{{0}التزييف، بالإضافة إلى ألوانها وأنماطها الرائعة أو تأثيراتها الديناميكية وثلاثية الأبعاد وغيرها، تعطي الأشخاص صدمة بصرية قوية وتستخدم على نطاق واسع في التعبئة والتغليف مثل علب السجائر، وعلب النبيذ، وصناديق معجون الأسنان، ومستحضرات التجميل، وتغليف الأدوية، بالإضافة إلى المواد المطبوعة مثل الإعلانات والكتب المصورة والديكورات. هذا النوع من التغليف له تأثير فوري في القضاء على المنتجات المقلدة والرديئة، وكذلك الترويج للمنتجات والإعلان عنها. ينصب تركيز البحث والتطوير لمواد التغليف بالليزر الجديدة لمكافحة-التزييف على منتجات أفلام الليزر الثلاثية الأبعاد، ومفتاح البحث والتطوير هو تطوير وإنتاج لوحات ليزر ثلاثية الأبعاد بأنماط مختلفة وحداثة وجودة عالية.
نظرًا لارتفاع تكلفة معدات صنع ألواح الليزر المجسمة المتقدمة والافتقار إلى تكنولوجيا متقدمة لصنع ألواح الليزر المجسمة، فإن صناعة ألواح الليزر المجسمة ذات الجودة العالية- أمر بالغ الصعوبة. حاليًا، يوجد عدد قليل من أنواع الألواح الممتازة في السوق، وأنماط الألواح الكبيرة من ألواح الليزر الثلاثية الأبعاد (مواصفات 800 مم × 600 مم أو أعلى) بسيطة نسبيًا، لذا فإن تطوير المنتجات الجديدة محدود. استجابةً لأوجه القصور في التكنولوجيا الحالية، قمنا بتطوير طريقة إنتاج رئيسية بالليزر تحتوي في الوقت نفسه على نمطين من ألواح الليزر الثلاثية الأبعاد، واقترحنا حلاً، وهو استخدام أنواع الألواح الموجودة لإنشاء طريقة إنتاج مخصصة من خلال تركيب أنماط لوحتي الليزر الثلاثية الأبعاد على لوحة واحدة وتطوير نسخة جديدة.
المبدأ الرئيسي لهذا الحل التقني
حدد فيلم الطلاء المناسب، استخدم أولاً آلة تشكيل اللوحة المفردة ذات الضغط القوي لتحديد لوحة الليزر الثلاثية الأبعاد مع أخاديد نمط التداخل العميقة نسبيًا لقالب واحد. بعد ذلك، باستخدام مكبس القالب السلس ذو الضغط المزدوج، حدد لوحة الليزر الثلاثية الأبعاد ذات عمق أخدود نمط التداخل الضحل نسبيًا للقولبة الثانوية. نظرًا لحقيقة أن عمق أخاديد نمط التداخل في لوحة الليزر الثلاثية الأبعاد التي ينتجها القالب الثاني ليس عميقًا مثل ذلك الذي ينتج عن القالب الأول، فمن غير الممكن تغطية أخاديد نمط التداخل التي ينتجها القالب الأول بالكامل. لذلك، سيكون كلا نمطي الليزر موجودين على الفيلم الناتج بواسطة القالب الثاني.
الفيلم المقولب مركب مباشرة، مع طبقة المعلومات المقولبة التي تواجه الخارج، ثم مطلية بالفضة ومطلية بالكهرباء بلوحة نيكل ذهبية لإنتاج ليزر رئيسي بنمطين من ألواح الليزر الثلاثية الأبعاد كما هو مطلوب.
خطة التنفيذ المحددة
اختر طبقة مزدوجة الطلاء مسبقًا ذات تسوية جيدة للطلاء وأقل احتمالية للتقشر، دون مشاكل تغير لون السطح، ويجب أن يكون الطلاء مضغوطًا جيدًا وسطوعًا عاليًا أثناء التشكيل. المنطقة الباردة للصحافة المزدوجة المقولبة ليست واضحة.
أولاً، استخدم آلة تشكيل اللوحة المفردة بالضغط القوي لاختيار لوحة ليزر ثلاثية الأبعاد مع أخاديد نمط تداخل عميقة نسبيًا لعملية التشكيل، مما يضمن الضغط والاختراق دون مشاكل مثل التكسير أو التبييض أو تكوين الزهرة. يجب اختيار محيط الأسطوانة للوحة الضغط الصلب بأكبر قدر ممكن. بعد ذلك، باستخدام مكبس القالب السلس ذو الضغط المزدوج مع تأثير جيد للمنطقة الباردة، يتم اختيار لوحة ليزر ثلاثية الأبعاد ذات عمق أخدود ضحل نسبيًا لأهداب التداخل للقولبة الثانوية. نظرًا لحقيقة أن عمق أخاديد نمط التداخل في لوحة الليزر الثلاثية الأبعاد التي ينتجها القالب الثاني ليس عميقًا مثل ذلك الذي ينتج عن القالب الأول، فمن غير الممكن تغطية أخاديد نمط التداخل التي ينتجها القالب الأول بالكامل. لذلك، سوف يتواجد نمطان من ألواح الليزر المجسمة على الفيلم الناتج عن القالب الثاني، كما هو موضح في الشكل 1.
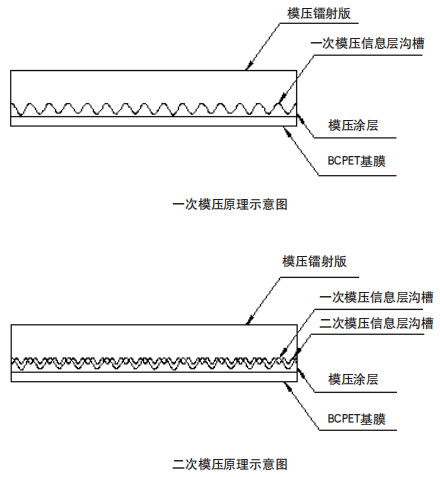
الشكل 1: رسم تخطيطي لعملية رسم لوحتي ليزر ثلاثية الأبعاد موجودة في وقت واحد
يمكن تعديل السطوع النسبي بين القالب الأول والثاني عن طريق ضبط درجة حرارة أسطوانة اللوحة للقالب الثاني. الفيلم الذي خضع للقولبة الثانوية ليس مطليًا بالألمنيوم ويتم إرساله مباشرة إلى ورشة العمل المركبة للمركب باستخدام الورق المقوى الزجاجي. طبقة المعلومات المصبوبة موجهة للخارج، مما يضمن استواء السطح المركب وتجنب المشكلات مثل الخدوش والسحجات. أخيرًا، حدد وقطع جزءًا من الورق المركب أكبر من محيط لوحة الضغط الصلب، وافحص السطح بحثًا عن العيوب، وقم بإجراء معالجة الطلاء الفضي. بعد طلاء الفضة، يمكن إجراء الطلاء الكهربائي لإنتاج الليزر الرئيسي المطلوب بنوعين من أنماط الليزر الثلاثية الأبعاد. الخطوات المحددة هي كما يلي.
(1) اختر طبقة مزدوجة الطلاء مسبقًا مع تسوية جيدة للطلاء وأقل احتمالية للتقشر، دون مشكلة تغير لون السطح على الطلاء. يجب أن يكون الطلاء مضغوطًا جيدًا وسطوعًا عاليًا أثناء عملية التشكيل، ويكون تأثير المنطقة الباردة للضغط المزدوج المقولب بدون طبقات اللوحة جيدًا نسبيًا. تطبيق طبقة مغلفة مسبقًا مع تسوية جيدة لتسهيل إنتاج الطلاء وتحقيق تأثير قولبة أفضل؛ ليس من السهل تقشير الطلاء، وهو مفيد لعملية صنع الفيلم، والعملية المركبة، بالإضافة إلى عمليات الطلاء الفضي والتصفيح دون تقشير الطلاء؛ يمكن للفيلم المطلي مسبقًا بطبقة مزدوجة أن يتجنب مشكلة نزيف اللون على سطح الطلاء وله أيضًا تأثير قولبة جيد. بشكل عام، يوصى باختيار طلاء ليزر نقل مقعر أو طلاء ليزر مركب مناسب للضغط المزدوج بدون طبقات الألواح، مع تكوين فيلم جيد والتصاق جيد نسبيًا.
يجب أن يتمتع الطلاء بأداء قولبة ممتاز، وضغط جيد، وسطوع عالي؛ بالإضافة إلى ذلك، يجب أن يتمتع الطلاء بأداء ممتاز للطبقة غير الملحومة ذات الضغط المزدوج المصبوب، مع انتقال جيد في المنطقة الباردة وعدم وجود ظل أسود واضح في المنطقة الباردة. لا يمكن تحقيق نتائج جيدة وإجراء تخطيطات ليزر أفضل إلا عن طريق اختيار-طبقات ليزر عالية الجودة.
(2) أولاً، استخدم آلة تشكيل اللوحة المفردة بالضغط القوي لقولبة مرة واحدة-، ثم حدد لوحات ليزر ثلاثية الأبعاد ذات أهداب وأخاديد متداخلة عميقة نسبيًا؛ استخدم مكبس قالب سلس مزدوج الضغط للقولبة الثانوية، وحدد لوحات ليزر ثلاثية الأبعاد ذات أعماق أخدود ضحلة نسبيًا لأهداب التداخل؛ عن طريق ضبط درجة حرارة أسطوانة اللوحة للقالب الثاني، يمكن تعديل السطوع النسبي بين القالب الأول والقالب الثاني.
أثناء عملية التشكيل الأولى، يتم استخدام آلة تشكيل اللوحة المفردة بالضغط الصلب في عملية التشكيل. نظرًا للصلابة العالية للأسطوانة المطاطية للقولبة، يمكنها الوصول إلى مستوى Shore D، ويكون ضغط الأسطوانة المطاطية للقولبة مرتفعًا نسبيًا، حيث يصل إلى 50-60kg/cm2، مما يضمن الضغط الجيد. يمكن الضغط على عمق أخدود نمط تداخل الليزر المجسم بشكل عميق نسبيًا على طلاء معلومات القالب لمنع حدوث تلف كامل لطبقة معلومات القالب الأولى أثناء عملية التشكيل الثانية. عند الاختيار، من الضروري اختيار لوحة ليزر ثلاثية الأبعاد ذات عمق أخدود أعمق نسبيًا لأهداب التداخل، مثل نمط ليزر بعمق أخدود يزيد عن 2u أو لوحة عدسة صغيرة. يجب أن تختار أسطوانة لوحة الضغط الصلبة أكبر محيط للوحة قدر الإمكان، وهو أمر مفيد لتعظيم حجم اتجاه تباعد اللوحة أثناء تصنيع اللوحة. يحدد هذا أيضًا حجم مواصفات صنع اللوحة الجديدة. بشكل عام، يجب اختيار بكرات اللوحة ذات محيط اللوحة 620 مم أو أكثر، والتي يمكن أن تكون مناسبة لمعظم مواصفات المنتج.
机翻 · 通用领域
في عملية التشكيل الثانية، يتم استخدام مكبس القالب غير الملحوم ذو الضغط المزدوج مع تأثير جيد للمنطقة الباردة في القالب، والذي يمكن أن يضمن عدم وجود فجوات أو مناطق داكنة واضحة، لضمان عدم وجود فجوات أو ظلال واضحة في محيط اللوحة المضغوطة بقوة، ولتعظيم تأثير وحجم لوحة الليزر المجسمة الجديدة في اتجاه محيط اللوحة. تنتمي آلة الضغط غير الملحومة ذات الضغط المزدوج إلى آلة الضغط المتوسطة، مع صلابة الأسطوانة من 95 إلى 98 درجة (Shore A)، وهي أقل من صلابة الأسطوانة المطاطية ذات الضغط الصلب. يبلغ ضغط القولبة حوالي 25-30 كجم / سم 2، وهو أقل من ضغط الأسطوانة المطاطية ذات الضغط الصلب، وستكون درجة الضغط أسوأ من درجة الضغط الصلب. بالإضافة إلى ذلك، يجب اختيار ألواح الليزر المجسمة ذات أعماق أخدود ضحلة نسبيًا لأهداب التداخل، مثل ألواح شعاع المرآة عالية النقطة 400 نقطة في البوصة أو ألواح الليزر العادية.
اضبط درجة حرارة أسطوانة اللوحة للقالب الثاني لضبط درجة ضغط القالب الثاني. كلما ارتفعت درجة حرارة أسطوانة التشكيل الثانية، كانت درجة الضغط أفضل، وزاد سطوع نمط الليزر. في الوقت نفسه، تعرضت أخاديد نمط التداخل للوحة الليزر المجسمة المصبوبة لأول مرة للتلف أكثر بسبب القالب الثاني، وكان سطوع نمط الليزر المصبوب لأول مرة منخفضًا نسبيًا. على العكس من ذلك، فإن سطوع نمط الليزر المصبوب لأول مرة مرتفع نسبيًا. يمكن تخصيص وتعديل السطوع النسبي والزاوية والموضع وما إلى ذلك لنمطي الليزر المقولبين من خلال درجة حرارة القالب ولوحة القطع وتشغيل القالب.
التأثيرات والمزايا التقنية
استجابة لمشكلة وجود عدد قليل من الإصدارات الممتازة وأنماط الليزر المجسمة الفردية نسبيًا في السوق، يمكن استخدام الإصدارات الحالية لتطوير إصدارات جديدة باستخدام طرق إنتاج مخصصة لتركيب أنماط نسختين ليزر ثلاثية الأبعاد على لوحة واحدة من خلال القولبة الثانوية.
يتغلب هذا الحل على أوجه القصور والعيوب في التكنولوجيا والمعدات الحالية، ويبتكر تكنولوجيا إنتاج ألواح الليزر بنوعين من أنماط ألواح الليزر في نفس الوقت، ويحل مشكلة عدد قليل من أنواع الألواح الممتازة وأنماط ألواح الليزر الفردية نسبيًا في السوق. إحدى مزاياها هي أنها يمكن أن تستخدم الإصدارات الموجودة لتركيب أنماط نسختين على نسخة واحدة، من أجل تطوير المزيد من الإصدارات الجديدة؛ ثانيًا، يوفر الإنتاج الشخصي لألواح الليزر المختلفة مساحة أكبر لتصميم طباعة التغليف بالليزر؛ ثالثًا، تتميز هذه الطريقة بصعوبة منخفضة في تطوير تكنولوجيا تصنيع الألواح، والكفاءة العالية، والتكلفة المنخفضة.
من خلال طريقة صنع الألواح هذه، يمكن تطوير أنواع لوحات أكثر تخصيصًا وفقًا لاحتياجات التصميم. يمكن أيضًا استخدام هذه التكنولوجيا، جنبًا إلى جنب مع طرق التنضيد المختلفة، لتنفيذ المزيد من مجموعات عمليات تصنيع الألواح بالليزر، وتلبية متطلبات العملاء المختلفة، وتطوير المزيد من منتجات التعبئة والتغليف بالليزر، وتوليد فوائد اقتصادية أكبر، وضخ زخم جديد في صناعة التعبئة والتغليف الملونة.