


يستغرق خدعة! لقد تم تحسين عملية الختم الساخن لعلب السجائر، مما يجعل من السهل تحسين الجودة والكفاءة
منظور الصناعة: التحديات والفرص المتعددة في إنتاج علب السجائر
باعتبارها بطاقة عمل مصورة لمنتجات التبغ، تحمل علب السجائر المهمة المهمة المتمثلة في التواصل مع العلامة التجارية، وستؤثر تأثيراتها المرئية بشكل مباشر على قرارات الشراء التي يتخذها المستهلكون. وهذا يتطلب أن تتمتع علب السجائر ليس فقط بجودة حرفية عالية-ولكن أيضًا أن تتمتع بشهرة ممتازة وأداء معين في مكافحة-التزييف. تقوم عملية الختم الساخن للألمنيوم الكهروكيميائي بنقل رقائق الألومنيوم الكهروكيميائية ذات الملمس المعدني إلى سطح المادة المطبوعة عن طريق التحكم الدقيق في درجة الحرارة والضغط، وتلبي خصائصها بشكل مثالي احتياجات علب السجائر من حيث التكنولوجيا والتعرف والأداء ضد-التزييف، لذلك يتم استخدامها على نطاق واسع في إنتاج علب السجائر.
باعتبارها قسمًا فرعيًا مهمًا لطباعة التغليف، تتميز طباعة علب السجائر بخصائص دفعات الإنتاج الكبيرة ومعايير الجودة العالية. بتوجيه من سياسة "الحفظ الصارم ومعارضة الهدر"، انخرطت صناعة التبغ بشكل عميق في تحسين الجودة وخفض التكاليف وزيادة الكفاءة لسنوات عديدة، ودخلت الآن مرحلة التغلب على الصعوبات. وفي هذا الصدد، تحتاج شركات طباعة علب السجائر بشكل عاجل إلى الاستفادة بعمق من إمكاناتها من خلال الابتكار التكنولوجي وتحسين تدفق العمليات للتعامل مع التحديات المتعددة مثل رفع مستوى طلب العملاء وزيادة ضغط التكلفة.
في الوقت الحاضر، تقدم عملية الختم الساخن لعلب السجائر بشكل أساسي أربع خصائص رئيسية: العديد من نقاط الختم الساخن، وأنماط الختم الساخن الدقيقة، ومواد الختم الساخن الغنية والمتنوعة (مثل الرقائق العادية، ورقائق الليزر، ورقائق مكافحة التزييف، وما إلى ذلك)، ومجموعة متنوعة من العمليات (مثل الختم الساخن أولاً ثم طباعة الأوفست، والختم الساخن أولاً ثم طباعة الشاشة، وما إلى ذلك). مع التطبيق الشامل لتقنية رمز الاستجابة السريعة في طباعة علب السجائر، وضع العملاء متطلبات أعلى لدقة العملية والتسليم في الوقت المحدد. في هذا السياق، أصبحت كيفية تحقيق الاستخدام الفعال لمواد الألومنيوم الكهروكيميائية والتحسين المطرد لكفاءة الإنتاج بطبيعة الحال الشغل الشاغل للمؤسسات في عملية الختم الساخن.
تحليل المشكلة: معضلة هدر المواد بطريقة السحب المباشر في حالات خاصة
يتم تحديد كمية الألومنيوم الكهروكيميائي بشكل أساسي من خلال عرض الألومنيوم الكهروكيميائي وطول قفزة الألومنيوم الكهروكيميائي. في ظل طريقة السحب المباشر التقليدية، يكون عرض الألومنيوم الكهروكيميائي=عرض نمط الختم الساخن الهامش على كلا الجانبين (يشير الهامش على كلا الجانبين إلى عرض الألومنيوم الكهروكيميائي الذي يكون أعرض من 6 إلى 10 مم من نمط الختم الساخن من أجل منع تأرجح الألومنيوم الكهروكيميائي أثناء الإنتاج ويكون الختم الساخن على جانبي النموذج غير مكتمل). ومع ذلك، عندما يكون نمط الختم الساخن ضيقًا (كما هو موضح في الشكل 1، يبلغ عرض نمط الختم الساخن "المربع" 7 مم فقط)، وتحتاج عملية الختم الساخن إلى التشغيل بسرعة آلة عالية تبلغ 6000 ورقة / ساعة، ويجب زيادة عرض الألومنيوم الكهروكيميائي إلى أكثر من 20 مم من أجل ضمان أن الألومنيوم الكهروكيميائي المخبوز في درجة حرارة عالية لا يحتوي على ظروف غير طبيعية مثل تشوه رقائق الألومنيوم، أو وزن الختم الساخن أو حتى كسر الرقائق أثناء محرك الضغط للرقائق. عجلة التغذية.
بالإشارة إلى البيانات المذكورة أعلاه (دون الأخذ في الاعتبار خطوة القفز للألمنيوم الكهروكيميائي في الوقت الحالي)، فإن معدل استخدام الألومنيوم الكهروكيميائي هو [(7 10)/20]× 100%=85% وفقًا لسماح 10 مم على كلا الجانبين. إذا تم حساب البدل على كلا الجانبين بـ 6 مم، فإن معدل استخدام الألومنيوم الكهروكيميائي هو [(7 6)/20]×100%=65% فقط.
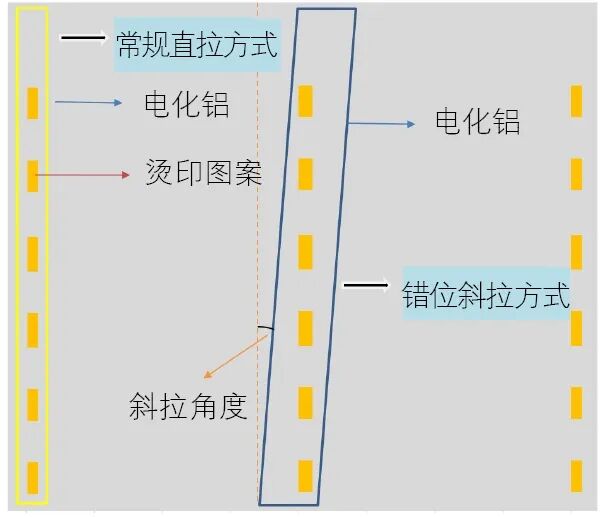
الشكل 1: أمثلة على طريقة السحب المستقيمة التقليدية وطريقة السحب القطرية المتداخلة
يعد تحسين عملية السحب المائل للألمنيوم الكهروكيميائي طريقة مخصصة للتعامل مع الألومنيوم مصممة لمواقف خاصة ذات أنماط -مختومة ساخنة ضيقة نسبيًا. إنه يهدف إلى زيادة استخدام الألومنيوم الكهروكيميائي مع ضمان التشغيل السلس لعملية الختم الساخن. كما هو موضح في "طريقة السحب القطري المتدرج" في الشكل 1، عن طريق ضبط الاتجاه القطري للألمنيوم الكهروكيميائي على لوح قرص العسل -المختوم الساخن، يتم تحويل الألومنيوم من طريقة السحب المستقيم التقليدية إلى طريقة السحب القطري. يتيح ذلك الاستخدام الذكي للمساحة المتبقية على الجانب بعد السحب القطري للختم الساخن المتدرج، وبالتالي تحقيق استخدام أكثر كفاءة للألمنيوم الكهروكيميائي.
التحقق والتنفيذ: مقارنة البيانات قبل وبعد وتبادل الخبرات العملية
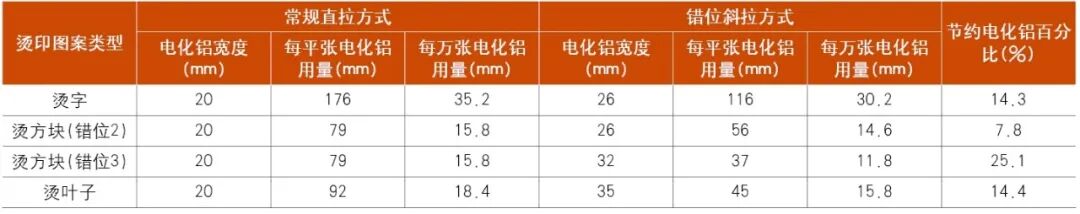
يوضح الشكل 2 بشكل مرئي تخطيط مواضع الختم الساخن المسطح-الصف الواحد في العديد من منتجات عبوات السجائر، بالإضافة إلى مقارنة تأثيرات الختم الساخن الفعلي-للألومنيوم الكهروكيميائي في ظل طرق السحب المستقيمة التقليدية وطرق السحب القطرية المتداخلة. يوفر الجدول 1 مقارنة تفصيلية للبيانات، مما يزيد من التحقق من الاختلافات في استخدام الألومنيوم الكهروكيميائي للعديد من المنتجات عند استخدام السحب المستقيم التقليدي مقابل طرق السحب القطرية المتداخلة، مما يوفر دعمًا قويًا للبيانات لفعالية هذا التحسين.
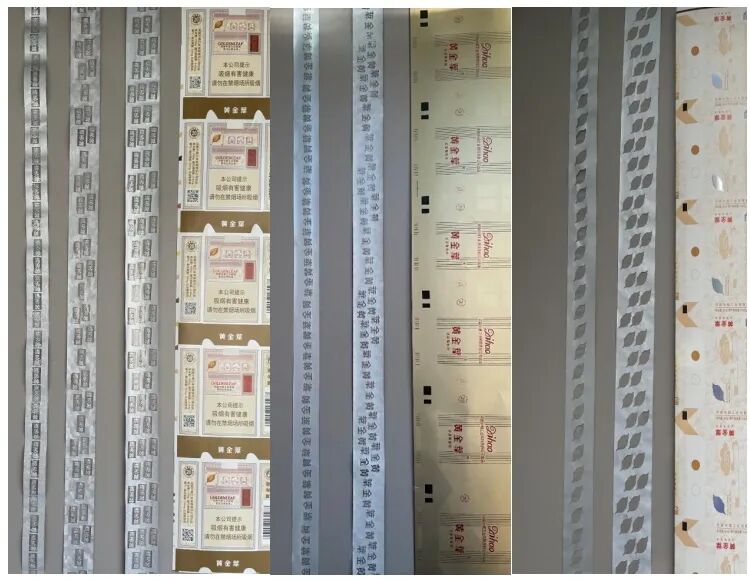
الشكل 2 مواضع النقش لمختلف منتجات علب السجائر ومخططات تأثير السحب المستقيم التقليدي والسحب القطري المتدرج
الجدول 1: استخدام رقائق الألومنيوم والمقارنة بين طريقة السحب المستقيمة التقليدية وطريقة السحب القطرية المتداخلة
في التشغيل العملي، عدد المحاذاة غير الصحيحة في الختم الساخن المائل غير ثابت، ولكن يجب تعديله وفقًا لمعدل استخدام الألومنيوم المترسب كهروكيميائيًا وتأثير الختم الساخن الفعلي. يعرض الشكل 3 مقارنة بين تأثيرات التطبيق لأعداد مختلفة من المحاذاة غير الصحيحة لمنتجات متعددة أثناء الختم الساخن المائل للإزاحة. ويمكن ملاحظة أن الزيادة في عدد الاختلالات يصاحبها اتساع في رقائق الألومنيوم وزيادة في زاوية الميل. في حين أن هذا يمكن أن يحسن معدل استخدام رقائق الألومنيوم إلى حد ما، عندما تعمل المعدات بسرعة عالية، فإن احتمالية الحواف المطوية والتجاعيد والتأرجح والطباعة الفوقية (معظمها تداخل جانبي بين الأنماط المنحرفة) تزداد أيضًا بشكل مماثل. لذلك، من الضروري الأخذ في الاعتبار العوامل المختلفة بشكل شامل، وموازنة معدل استخدام رقائق الألومنيوم مع عملية الختم السلسة، وضمان نتائج الإنتاج المثالية.
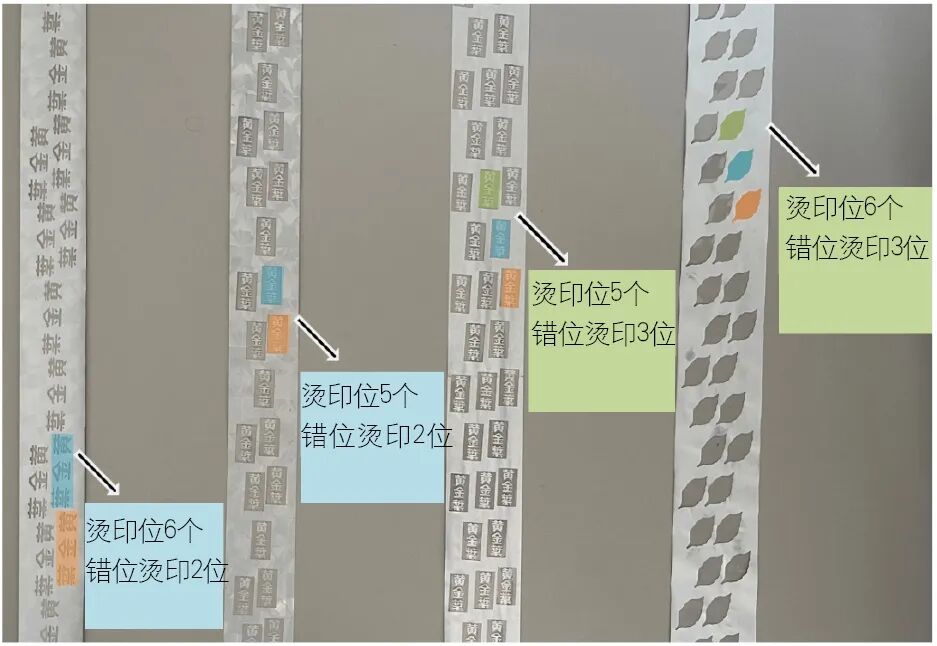
الشكل 3: مقارنة تأثيرات تطبيق منتجات متعددة بأعداد مختلفة من المواضع المنحرفة أثناء الختم الساخن المنحرف:
فيما يتعلق بحساب الخطوات، على الرغم من أن طريقة حساب الختم المنحرف لرقائق الألومنيوم تختلف عن الختم المستقيم التقليدي، إلا أن المبدأ الأساسي هو نفسه. عند حساب الخطوات، ما عليك سوى طرح عدد مواضع الختم المنحرفة من العدد الأصلي لمواضع الختم للحصول على عدد مواضع الختم في طريقة الختم المنحرف. يظل طول نمط الختم الأصلي والتباعد الأصلي بين مواضع الختم دون تغيير، ولا يزال يتم حساب الخطوات وفقًا لطريقة الختم المستقيمة التقليدية. أما بالنسبة للتباعد الأفقي بين موضعي الختم غير المتوازيين، فيمكن تعديله عن طريق الضبط الدقيق-لزاوية انحراف رقائق الألومنيوم.
تجدر الإشارة إلى أنه بما أن خطوة رقائق الألومنيوم (المشار إليها بـ a) يتم حسابها بناءً على وضع الختم المستقيم، فإن طول خطوة رقائق الألومنيوم المعدة مسبقًا (أ) سوف ينحرف عن طول الألومنيوم الفعلي الجاري (يُشار إليه بـ c) عند التشغيل في الوضع المنحرف:
دع زاوية الانحراف تكون A، ثم=c × cosA. عندما أ=0، أ=ج؛ عندما أ > 0، ج > أ.
يمكن أن يؤدي هذا الانحراف إلى اختلاف نتائج الختم الفعلية على رقائق الألومنيوم عن التأثير المتوقع الذي تم ضبطه أثناء حساب الخطوة. في هذه الحالة، يحتاج المشغلون إلى محاولة ضبط طول نمط الختم الأصلي بشكل متكرر، والتباعد بين مواضع الختم، والتباعد الرأسي لأنماط الختم، والبيانات الأخرى وفقًا لنتائج الختم على رقائق الألومنيوم، بحيث تتوافق المعلمات مثل تباعد الختم وطول الخطوة في نفس الوقت مع المتطلبات التشغيلية لعملية الختم، مما يضمن استقرار جودة المنتج وعمليات الإنتاج السلسة.
والابتكار ليس بعيد المنال؛ إنه مخفي في كل تفاصيل الإنتاج اليومي. يمكن لشرارة الإلهام أو التعديل الطفيف في العملية أن تحدث تغييرات كبيرة. الابتكار هو القوة الدافعة الأساسية وحجر الزاوية التنافسي لتطوير المشاريع. يجب أن نشجع الموظفين على الاستكشاف المستمر، وتجميع الابتكارات الصغيرة وتحويلها إلى إنجازات كبيرة، والعمل معًا للارتقاء بالمؤسسة والصناعة إلى آفاق جديدة.