


هناك العديد من الأخطار الخفية في طباعة الحبر اليدوية في طباعة الشاشة ، وأصبح هذا النظام المبتكر منقذًا!
تعتبر طباعة الشاشة واحدة من تقنيات الطباعة الشائعة الاستخدام ، وهي عملية مساعدة في مجال طباعة العبوات. يتم استخدامه بشكل أساسي للتشطيب السطحي للمنتجات المطبوعة ، مثل تحقيق زهرة مثقوبة ، مجسمة ، جليدية ، لمعان محلي ، إلخ. على صناديق التغليف مثل حزم السجائر وحزم النبيذ ، مما يجعل العبوة تبدو ثلاثية الأبعاد ، منقوشة ، عالية ، متألقة ، قزحية ، غير لامعة وغيرها من الآثار الفنية.
بالمقارنة مع طباعة الإزاحة ، وطباعة الحفر ، والطباعة المرنة وغيرها من معدات العمليات ، فإن آلات طباعة الشاشة لها بنية أبسط ، وأساليب إمداد الحبر الخاصة بها هي في الغالب حبرًا يدويًا. نظرًا للطبيعة المتقطعة لتزويد الحبر اليدوي ، يتغير لون المنتج المطبوع بشكل كبير ، وعندما يتجاوز اختلاف اللون النطاق القياسي ، فإنه ينتج منتجات النفايات ؛ وغالبًا ما يتطلب تطبيق الحبر اليدوي الإغلاق ، مما يؤدي إلى انخفاض في استخدام المعدات ؛ في الوقت الحاضر ، يكون حبر طباعة الشاشة في الغالب حبر الأشعة فوق البنفسجية ، والذي يحتوي على درجة معينة من التآكل. أثناء تطبيق الحبر اليدوي ، يكون الحبر عرضة للاتصال بالجلد ويسبب حروقًا كيميائية ، مما يشكل مخاطر السلامة والعديد من المشكلات الأخرى. من أجل ضمان جودة المنتج ، وتحسين استخدام المعدات ، وتقليل مخاطر السلامة ، نريد استبدال عملية تغيير الحبر اليدوي الأصلي بنظام إمداد الحبر التلقائي.
تحليل السبب
تنتمي لوحة طباعة الشاشة إلى لوحة مثقبة نوع الشبكة. أثناء الطباعة ، يتم سكب الحبر أولاً على اللوحة ، ويتم نقل الحبر إلى الركيزة من خلال شبكة اللوحة تحت ضغط مكشطة الحبر. ومع ذلك ، فإن لزوجة حبر طباعة الشاشة مرتفع ، وحجم الجسيمات للمسحوق المتجمد كبير نسبيًا (عادة 15-60 م). عندما يتم تطبيق حبر جديد ، ستمر جزيئات صغيرة من مسحوق Frosted عبر الشبكة. مع زيادة وقت الطباعة ، ستنخفض كمية المسحوق المتجمد في الحبر على اللوحة ، في حين أن جزيئات أكبر من المسحوق المتجمد ستتراكم أكثر فأكثر على اللوحة ، مما يتسبب في أن يصبح لون طبقة الحبر المقابل على الركيزة أخف وزناً وزيادة فرق اللون. عندما يتجاوز اختلاف اللون النطاق القياسي ، يحتاج المشغل إلى إيقاف الجهاز لاستبدال الحبر (سحب الحبر القديم على لوحة الطباعة واستبداله بالحبر الجديد) ، والوقت الذي يعتبر السبب الرئيسي لاستخدام المعدات المنخفضة.
حل
01/أفكار الحل
لإيجاد حلول فعالة ، فإن الخطوة الأولى هي فهم مبادئ التشغيل للمعدات. عند تطبيق الحبر يدويًا على آلة طباعة الشاشة التلقائية بالكامل كما هو موضح في الشكل 1 ، قم أولاً برفع مكشطة الحبر وسكين طلاء الحبر ، وسكب الحبر على المساحة الفارغة بالقرب من منتصف ذيل اللوحة ؛ ثم قم بإقامة مكشطة الحبر وسكين طلاء الحبر ، والحبر في المنطقة الموازية التي تتكون من مكشطة الحبر وسكين طلاء الحبر.
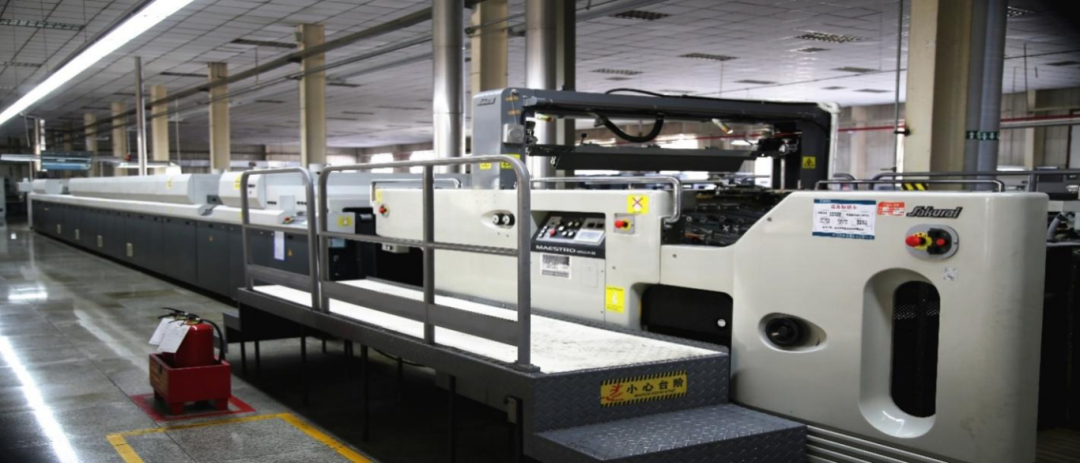 الشكل 1 آلة طباعة الشاشة التلقائية بالكامل
أثناء الطباعة ، عندما يتم تشغيل الجهاز ، يتم الضغط على سكين طلاء الحبر إلى ارتفاع 0.3-0.5 مم من لوحة الطباعة (يمكن ضبط الارتفاع وفقًا لحالة طلاء الحبر) ، وتتحرك لوحة الطباعة للخلف. ينتقل الذيل من لوحة الطباعة بعيدًا عن اتجاه مكشطة الحبر وسكين طلاء الحبر ، ومكشطة الحبر وسكين طلاء الحبر في حالة ثابتة لإكمال إجراء طلاء الحبر. في هذا الوقت ، تدور أسطوانة الانطباع 180 درجة. عندما تستمر اسطوانة النقش في التدوير أثناء إمساك الورق ، يبدأ اتجاه حركة لوحة الطباعة في التغيير والمضي قدمًا. يتحرك ذيل لوحة الطباعة نحو اتجاه مكشطة الحبر وشفرة طلاء الحبر. يتم رفع شفرة طلاء الحبر وضغطها لأسفل ، ويتم نقل الحبر الموجود على لوحة الطباعة إلى الركيزة من خلال ثقوب الشبكة في أجزاء الرسوم والأجزاء النصية من لوحة الطباعة من القابض إلى الذيل تحت ضغط شفرة مكشطة الحبر. هذه المرة ، تدور أسطوانة النقش 360 درجة. تستمر المعدات في تشغيل وتكرار الإجراءات المذكورة أعلاه ، بحيث يمكن للطباعة المتابعة. يوضح الشكل 2 وحدة الطباعة ولوحة آلة طباعة الشاشة التلقائية بالكامل.
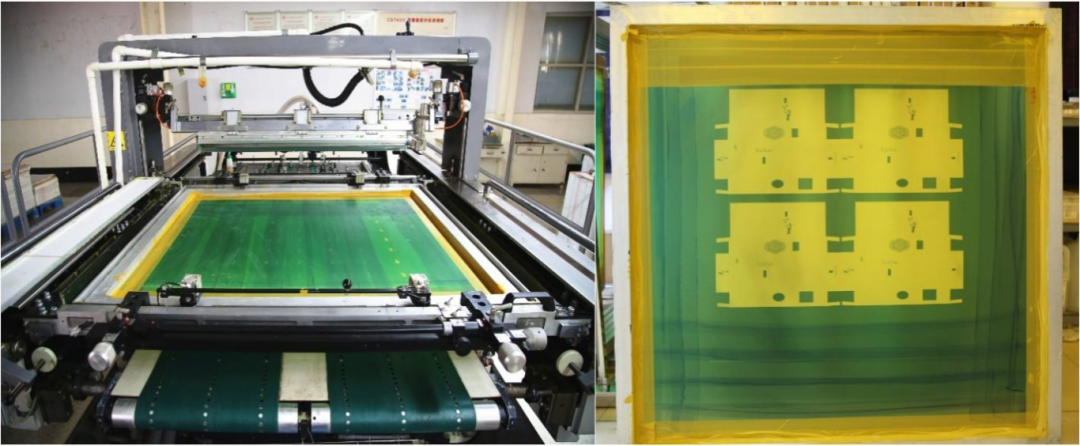 الشكل 2 وحدة الطباعة ولوحة آلة طباعة الشاشة التلقائية بالكامل
02/أفكار التصميم
يتمثل مفهوم التصميم الكلي في الاستفادة الكاملة من مصدر الهواء المضغوط بالقرب من آلة طباعة الشاشة التلقائية بالكامل (بشكل عام ، قفل اللوحة ، وشفرة مكشطة ، وشفرة تراكب لآلة طباعة الشاشة كلها Pneumatic ومجهزة بضغوط هواء أو استخدام مضخات كهربائية مركزية يتم استخدامها كصورة مركزية. يتم توصيل خط أنابيب الحبر بين شفرة الكاشطة وتراكب الحبر الجديد ؛ تعمل مضخات الحجاب الحاجز معًا لإكمال دورة الترددة من إمدادات الحبر الجديدة واستعادة الحبر القديم.
تدابير محددة
01/تثبيت خط أنابيب إمداد الحبر
يتم تثبيت مخرج الحبر لأنبوب إمداد الحبر في الموضع الأوسط بين شفرة المكشطة وشفرة طلاء الحبر (الموضع الأوسط للطول والموضع الأوسط للمسافة المتوازية بين الاثنين) ، وتوضع منفذ شفط الحبر في أنبوب إمداد الحبر في خزان تخزين الحبر. يتم تثبيت مضخة الحجاب الحاجز على خط الأنابيب بين منفذ الحبر وميناء شفط الحبر لتوفير الطاقة وتمتص الحبر باستمرار من خزان تخزين الحبر وتسليمه إلى لوحة الطباعة.
من أجل تزويد الحبر بدقة إلى الجزء الأوسط بين مكشطة الحبر وشفرة طلاء الحبر ، ثم جعل الحبر يتدفق من الوسط إلى كلا الجانبين في القناة المتكونة بين مكشطة الحبر وشفرة طلاء الحبر تحت عمل الجاذبية (الشكل 3).
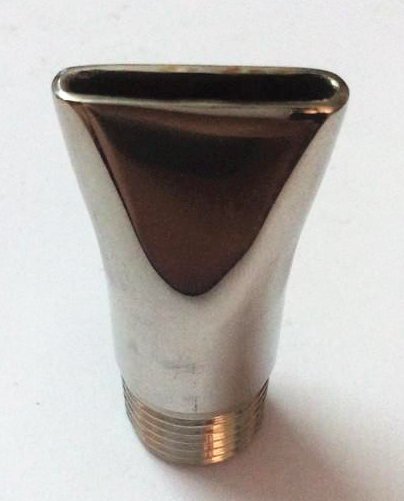 الشكل 3 ميناء إمداد الحبر المسطح الفم
02/تثبيت خط أنابيب إرجاع الحبر
بسبب الجاذبية والحركة المتبادلة لمكشطة الحبر وشفرة طلاء الحبر ، يتدفق الحبر الموجود على لوحة الطباعة بشكل مسطح من الوسط إلى الجانبين في القناة المتكونة بين الكاشطة وشفرة طلاء الحبر. لذلك ، يتراكم معظم الحبر القديم بالقرب من إطار اللوحة على جانبي أسطح التشغيل والنقل في لوحة الطباعة (الشكل 4). لذلك ، قمنا بتصميم منفذين لجمع الحبر لخط أنابيب إرجاع الحبر ، والتي يتم تثبيتها في كلا طرفي الحكم المشقوق (الشكل 5). من أجل ضمان تأثير جمع الحبر ، قمنا بتثبيت مجرفة مجموعة الحبر شبه المنحرف على منفذ جمع الحبر (الشكل 6) ، ويمكن تعديل ارتفاع مجرفة مجموعة الحبر بحيث يتصل بلطف لوحة الطباعة عند الضغط على المكشطة لأسفل ، مما يمكن أن يضمن تأثير جمع الحبر دون إتلاف لوحة الطباعة. من خلال إجراء الضغط الهبوطي للكاشطة والحركة المتبادلة في لوحة الطباعة ، يتم دفع مجرفة مجموعة الحبر لجمع الحبر وضخه.
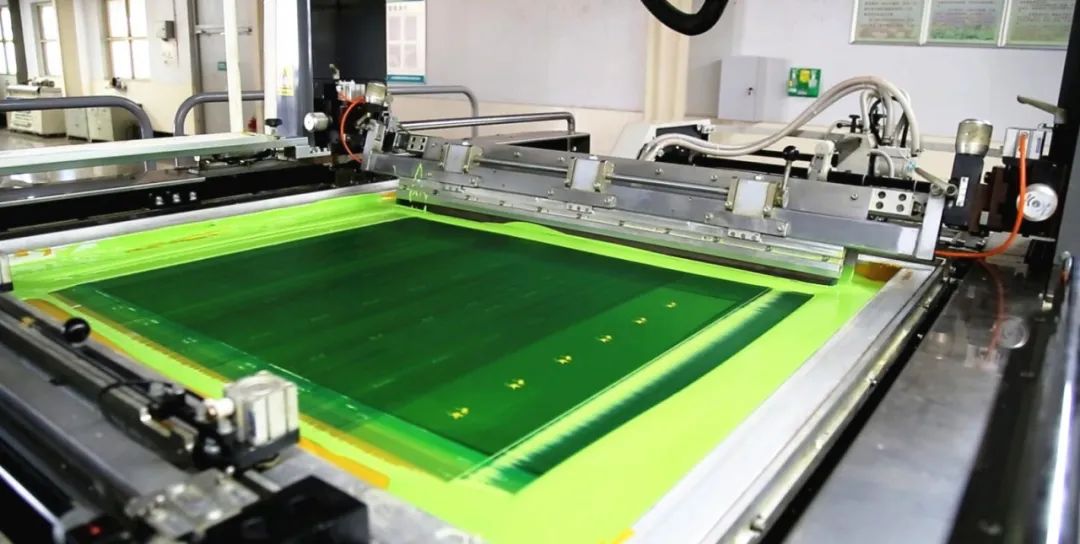
الشكل 4: موقف جمع الحبر القديم
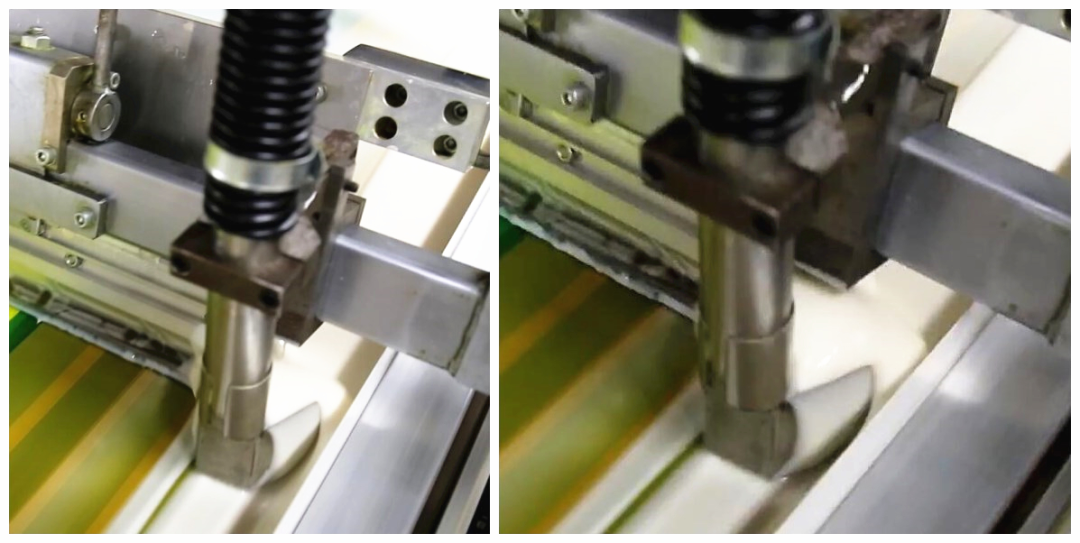
الشكل 5 الشكل 5 لموضع تجميع الحبر وجمع مجموعة الحبر على شعاع مكشطة
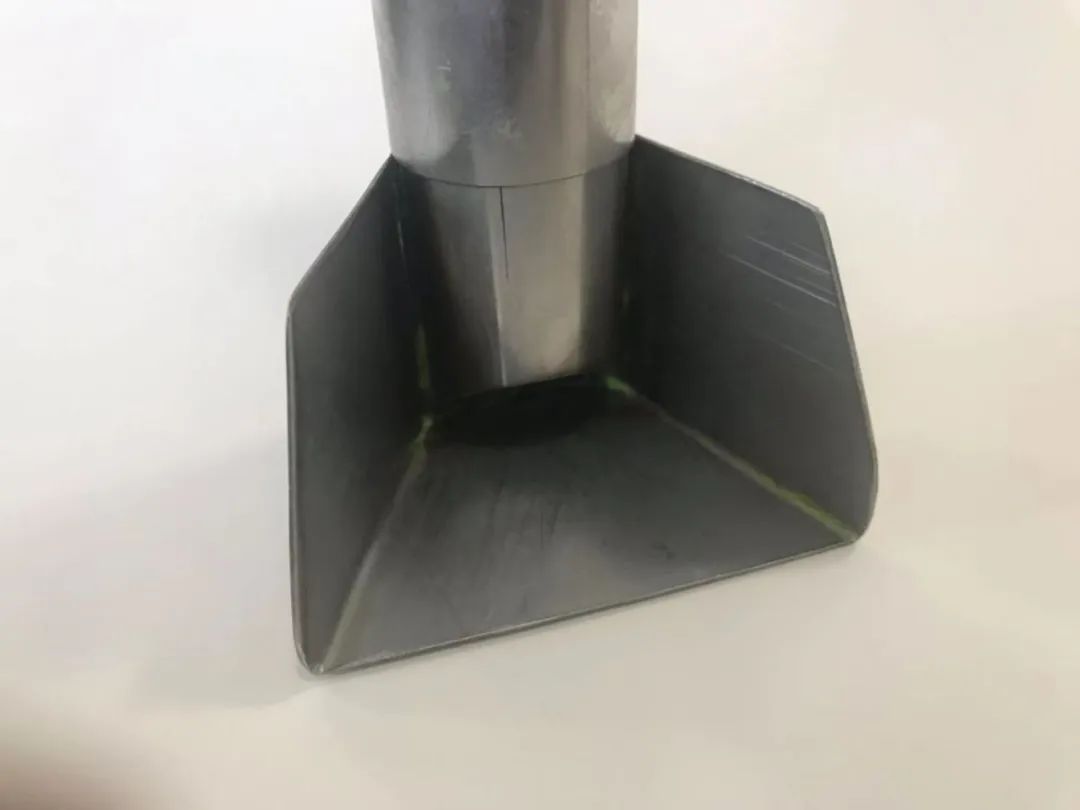 الشكل 6 ميناء مجموعة الحبر ومجرفة مجموعة الحبر شبه المنحني
03/تثبيت مضخة الحجاب الحاجز الهوائي
يتم تثبيت مضخات الحجاب الحاجز الهوائي (الشكل 7) على خطوط أنابيب الحبر والإرجاع ، على التوالي. تم تجهيز مضخات الحجاب الحاجز الهوائي بمفاتيح مستقلة وصمامات التحكم في تدفق الغاز. من خلال المفاتيح وصمامات التحكم في تدفق الغاز ، يمكن التحكم بشكل مستقل لمعدلات التشغيل/الإيقاف والتدفق في إمدادات الحبر وإجراءات الإرجاع.
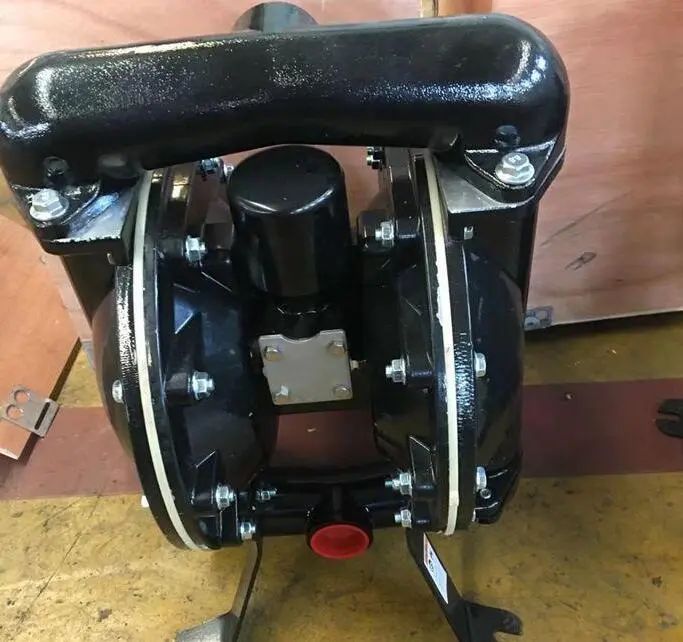 الشكل 7 - مضخة الحجاب الحاجز الهوائي
04/تكوين خزان تخزين الحبر
من أجل التأكد من إعادة استخدام الحبر القديم الذي تم ضخه من الجهاز ، قمنا بتكوين خزان تخزين الحبر (الشكل 8). خزان تخزين الحبر أسطواني في الشكل مع غطاء ، ويتم تثبيت خلاط هوائي على الغطاء. تم تجهيز الخلاط الهوائي بمفتاح مستقل وصمام تحكم سريع/بطيء ، والذي يمكن أن يبدأ/إيقاف بشكل مستقل وضبط السرعة. يتم غمر نهاية خط أنابيب إمداد الحبر في خزان تخزين الحبر ، ويتم نقل الحبر الموجود في الخزان بشكل مستمر إلى لوحة الطباعة من خلال الطاقة التي توفرها مضخة الحجاب الحاجز. يهدف تثبيت خلاط هوائي على خزان تخزين الحبر حاليًا إلى خلط الحبر القديم تمامًا بالحبر الجديد. لا تتم إضافة الحبر القديم الذي تم ضخه من الجهاز مباشرة إلى خزان تخزين الحبر ، ولكن يحتاج إلى إعادة الأرض بواسطة طاحونة ، ثم تتم إضافة نسبة معينة من زيت تعديل الحبر لاستعادة ملاءمة الطباعة إلى تأثير الحبر الجديد. بعد ذلك ، تتم إضافته إلى خزان تخزين الحبر بنسبة معينة ويخلط جيدًا مع الحبر الجديد من خلال تحريك الخلاط الهوائي.
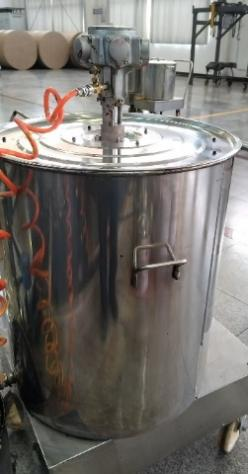 الشكل 8 خزان تخزين الحبر مع الخلاط الهوائي
05/تثبيت نظام التحكم المركزي
من أجل راحة التشغيل ، أتمتة إمدادات الحبر الجديدة وإعادة تدوير الحبر القديم ، وكذلك دقة واستمرارية تحميل الحبر وإعادة التدوير ، قمنا أيضًا بتثبيت نظام تحكم مركزي ، واشترى شاشة تعمل باللمس (الشكل 9) ، وتصميم برنامج تحكم ، وحققوا تحكمًا متكاملًا في الإجراءات المختلفة.
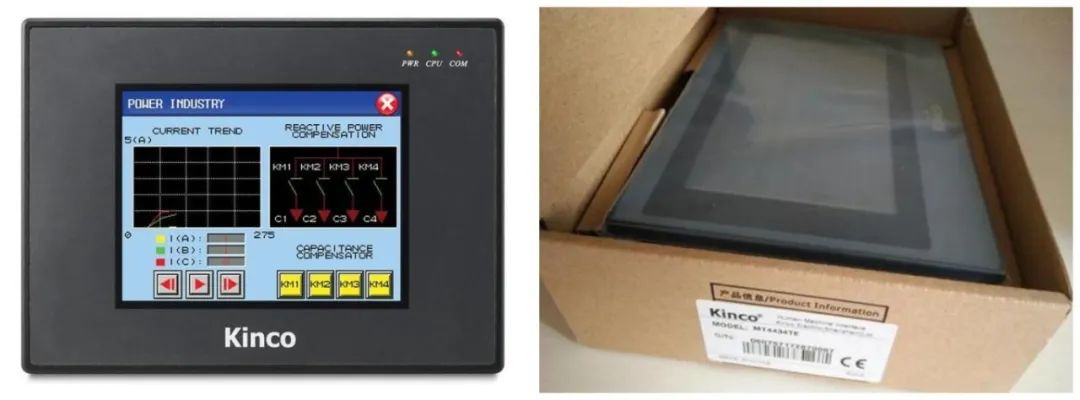 الشكل 9 صورة مادية لشاشة تعمل باللمس
التحقق من التأثير
بعد فترة من اختبارات التشغيل بعد الانتهاء من أعمال التثبيت ، وجد أن مشكلة اختلاف اللون التي تسببها إمدادات الحبر المتقطعة تم التحكم فيها بشكل فعال عند سرعة التشغيل العادية. علاوة على ذلك ، استبدل نظام إمداد الحبر التلقائي التلقائي تمامًا عمليات استبدال الحبر اليدوي ، وإقامة وقت التوقف ، وتحسين استخدام المعدات ، والقضاء على مخاطر السلامة الناتجة عن الحروق الكيميائية للحبر.