


خلل في حبر الطباعة، وارتفاع معدل الخردة
عندما تستخدم شركتنا مطبعة Heidelberg CD102 للطباعة بأربعة ألوان-، وجدنا تشوهات كبيرة في نقاط الألوان النصفية بنسبة 50% و75% للوحة الأرجوانية في منطقة النص الرئيسية (الشكل 1). تتمثل المظاهر الرئيسية في النقاط المتضخمة والموزعة بشكل غير متساو، والصور والنصوص غير الواضحة، والتغيرات الملحوظة في اللون أثناء الطباعة، وزيادة كبيرة في استهلاك المياه بواسطة الآلة. تؤدي هذه المشكلات إلى بهتان واضح للألوان في المطبوعات، وانخفاض التشبع، وفقدان تدرج الألوان النصفية، وزيادة ملحوظة في معدل العيوب.
سبب الخلل
قام الموظفون أولاً بفحص أسطوانة البطانية وقابض التغذية، للتأكد من أن التشحيم كان طبيعيًا وأن البطانية والقابض نظيفان وخاليان من الشوائب. ومع ذلك، عند فحص ضغط بكرات التحبير على اللوحة، وجدوا ضغطًا غير مستقر. بعد استكشاف الأخطاء وإصلاحها بشكل منهجي، تم تحديد السبب الجذري للخطأ على النحو التالي: تم ضبط محمل أسطوانة اللوحة بقطر 80 مم على جانب التشغيل بسبب نقص التشحيم. أثناء تشغيل الماكينة، يتم تدوير مبيت المحمل بشكل متزامن مع أسطوانة اللوحة، مما يتسبب في تآكل شديد لكوب المحمل (الشكل 2). تجاوزت كمية التآكل النطاق القياسي بكثير، مما تسبب في تآكل عميق على سطح تركيب مقعد المحمل.
عندما تكون الآلة في وضع الخمول، يمكن لأسطوانة اللوحة ذات قطر 80 مم أن تتحرك بسلاسة نسبيًا داخل كوب المحمل؛ ومع ذلك، أثناء إنتاج الطباعة، تتصل أسطوانة اللوحة أولاً بأسطوانة التحبير بشكل أحادي الاتجاه، وبعد الطباعة، تتصل بكل من أسطوانة التحبير واللوحة. في كل مرة تقوم الآلة بتدوير دورة واحدة، في اللحظة التي تلامس فيها أسطوانة اللوحة اللوحة، يحدث اهتزاز غير منتظم داخل كوب المحمل البالي. تؤدي هذه الظاهرة أولاً إلى إتلاف نقطة الطباعة، مما يتسبب في ظهور نقاط غير واضحة ومشوهة كما هو موضح في الشكل 1. بالإضافة إلى ذلك، يؤدي اهتزاز أسطوانة اللوحة عند ملامستها للوحة أيضًا إلى تغيرات غير منتظمة في الضغط بينها وبين أسطوانة الحبر وبينها وبين اللوحة، مما قد يؤدي بسهولة إلى ظهور خطوط حبر واختلال توازن الحبر المائي- أثناء طباعة الصبغات المسطحة.
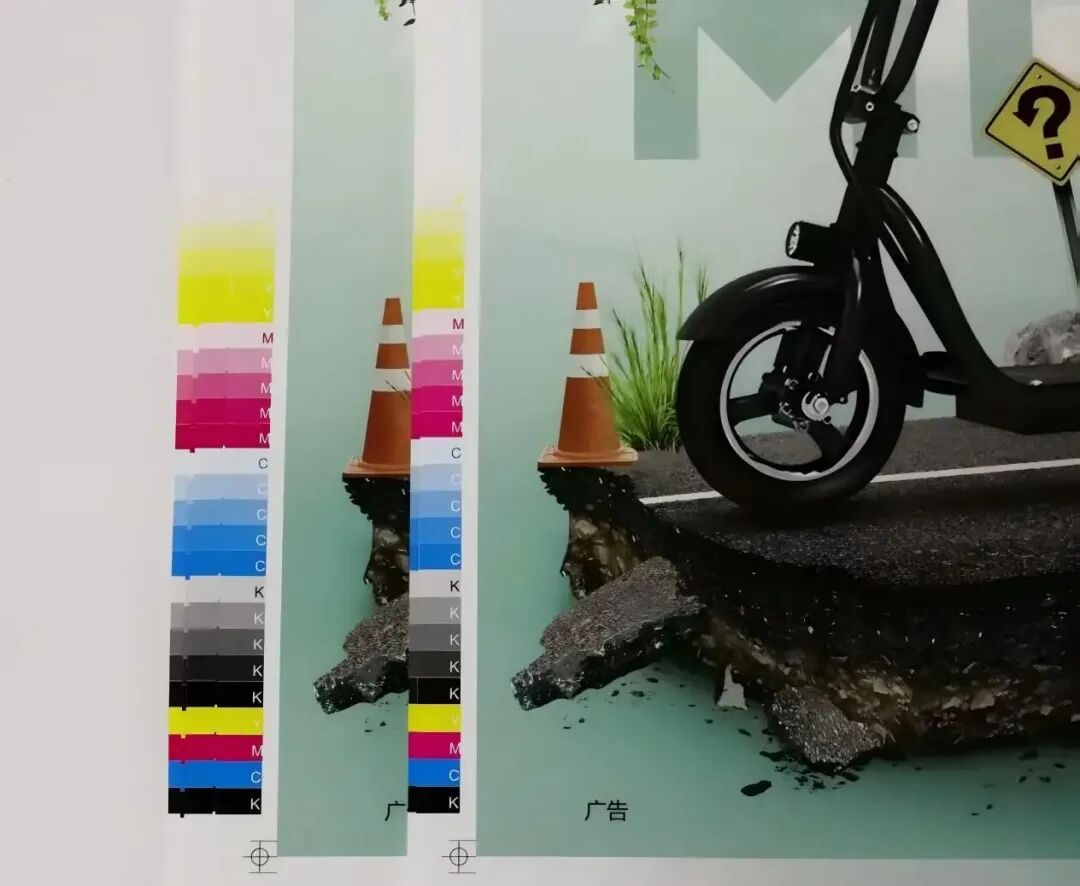
الشكل 1: الطباعة الإشكالية (يسار) والطباعة المعدلة (يمين)
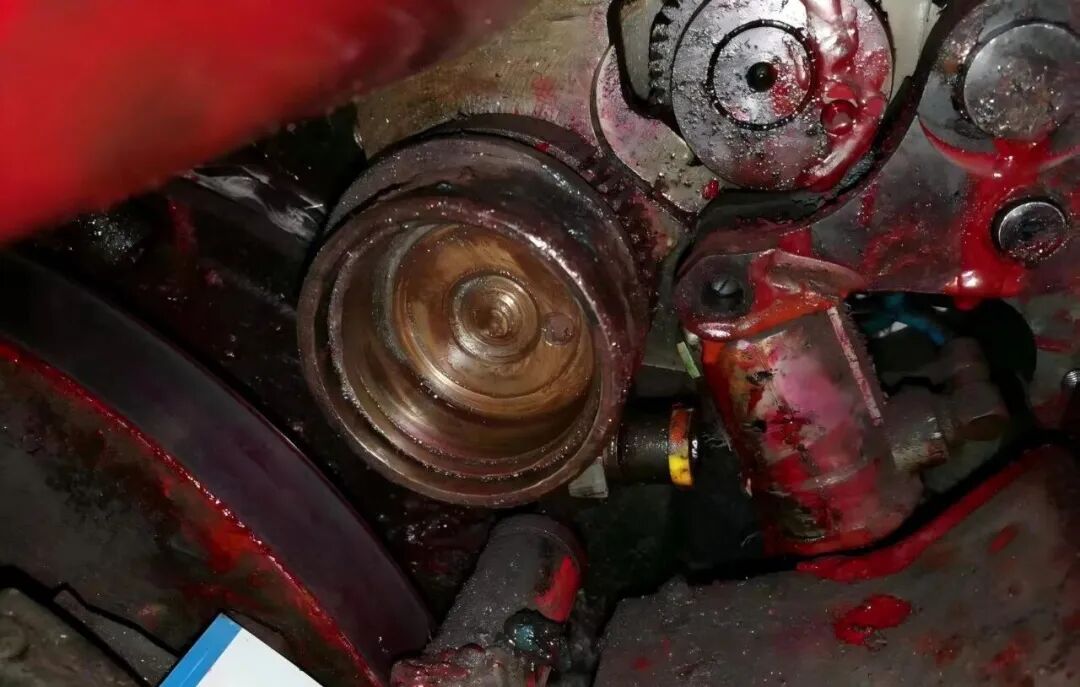 الشكل 2: حالة تآكل وعاء العمود
إجراءات الصيانة الموحدة
بما أن أسطوانة النموذج تعتمد بشكل أساسي على أسطوانة التوزيع للحركة وتقوم فقط بتباطؤ طفيف منتظم عند ملامستها للوحة الطباعة، فمن المهم اتباع المعيار في الشكل 3 بدقة عند ضبط ضغط الطباعة. يجب أن تكون نسبة الضغط بين أسطوانة التشكيل وأسطوانة التوزيع أكبر بمقدار 1 مم من الضغط الموجود على لوحة الطباعة. إذا كان الضغط بين أسطوانة النموذج ولوحة الطباعة أكبر من الضغط بينها وبين أسطوانة التحبير، فسوف تتباطأ أسطوانة النموذج بشكل غير منتظم، مما يتسبب في نقل الحبر بشكل غير متساوٍ، مما يؤدي إلى زيادة الماء والحبر، وفي النهاية يؤدي إلى عدم استقرار لون الحبر.
في الإنتاج الفعلي، عندما يقوم الموظفون بفحص ضغط أسطوانة النموذج، فإنهم عادة يركزون فقط على الضغط بين أسطوانة النموذج ولوحة الطباعة، مع إهمال الضغط بأسطوانة التحبير. فيما يلي إجراء الصيانة القياسي.
(1) إيقاف التشغيل والتنظيف: قم بقطع الطاقة وقفل الجهاز بعلامة، واستخدم عامل تنظيف مخصص لإزالة طبقة الحبر تمامًا من سطح الأسطوانة والحطام المعدني داخل مبيت المحمل.
(2) استبدال المكونات: استبدل مكونات محمل المصنع الأصلية (بما في ذلك وعاء المحمل/الكرات/القفص). قبل التثبيت، يجب أن تخضع للتنظيف بالموجات فوق الصوتية وتطهير النيتروجين لضمان عدم التلوث- بالتركيب.
(3) معايرة الضغط: استخدم فيلم اختبار ضغط هايدلبرغ للمعايرة (كما هو موضح في الشكل 3).
(4) تحديد معايير الضغط: يجب أن يكون عرض خط الحبر بين أسطوانة التشكيل وأسطوانة التوزيع 4±1mm؛ تم ضبط عرض التلامس مع لوحة الطباعة على 4-1 مم.
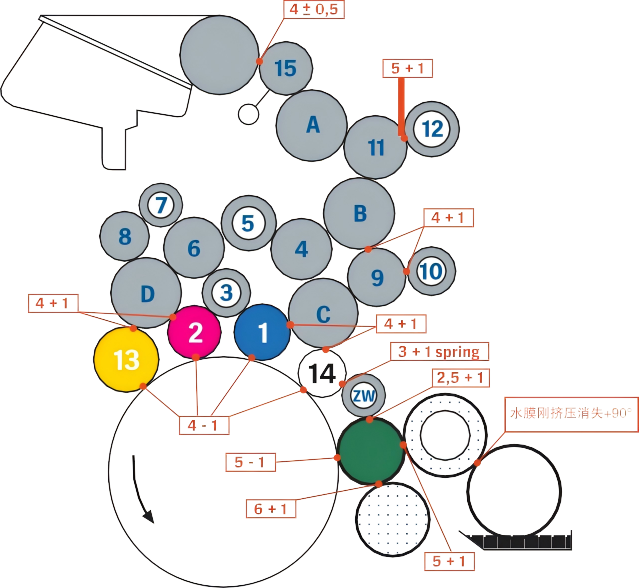
الشكل 3: معيار ضبط ضغط الطباعة
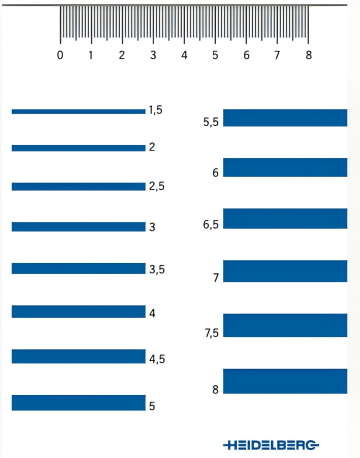
الشكل 4: فيلم اختبار الإجهاد هايدلبرغ
تأثير الصيانة
بعد الصيانة الموحدة، تحسنت جودة المعدات والمنتجات المطبوعة بشكل كبير، وعادت جميع المؤشرات إلى المعدل الطبيعي:
(1) تتقلب قيمة زيادة المنفذ بنسبة 50% للإصدار الأرجواني ذهابًا وإيابًا من 22% إلى 45% قبل الصيانة إلى حوالي 18% (بما يتماشى مع متطلبات زيادة المنفذ بنسبة 17±3%).
(2) يتم زيادة نعومة التدرج لمستوى التدرج بكثافة نقطية تبلغ 75% بنسبة 40%، ولا يوجد تغير واضح في اللون أثناء عملية الطباعة.
(3) تظهر بيانات مراقبة الإنتاج المستمر لمدة 8 ساعات أن استهلاك مياه الطباعة (بعد إصلاح الوحدة المعيبة) انخفض بنسبة 20%، كما انخفض معدل الخردة من 22% إلى 0.2%.
(4) وجدت مراقبة استقرار المعدات أنه خلال 72 ساعة من التشغيل المستمر، أظهر التصوير الحراري بالأشعة تحت الحمراء أن درجة حرارة محمل أسطوانة اللوحة كانت مستقرة في النطاق الطبيعي البالغ 40 ± 2 درجة، ولم تكن هناك ذروة غير طبيعية في تحليل طيف الاهتزاز.
تحليل المشكلة
01/ عيوب في آليات الصيانة
أحد الأسباب الأساسية لهذا الفشل هو وجود عيوب واضحة في آلية صيانة المعدات، والعمليات ذات الصلة تنتهك متطلبات دليل صيانة المعدات، والتي تنص على أنه يجب تفكيك أسطوانة الحبر كل شهر، ويجب فحص حالة المحمل، وإضافة زيت التشحيم ويجب تعديل ضغط أسطوانة الحبر بطريقة موحدة. بالإضافة إلى ذلك، أثناء الصيانة السابقة، تم استخدام مقاييس الاستشعار العادية عن طريق الخطأ بدلاً من فيلم كشف عرض أثر الحبر الخاص من Heidelberg، مما أدى إلى انحراف ضبط الفجوة بمقدار 2.2 مم، وتم ضبط ضغط أسطوانة الحبر عن طريق الخطأ على 6.2 مم (55% تتجاوز القيمة القياسية)، مما أدى إلى التحميل الزائد.
عندما تكون المسافة البادئة العادية للأسطوانة المطاطية 4 مم، يكون الضغط 18 نيوتن؛ عندما تصل المسافة البادئة إلى 6 مم، يزداد الضغط إلى 63.5 نيوتن، وعندما تصل المسافة البادئة إلى 8 مم، يصل الضغط إلى 149 نيوتن. كلما كانت المسافة البادئة أكبر، كان تآكل المعدات أسرع، وكلما زاد استهلاك الحبر وسائل الترطيب، والزيادة المقابلة في استهلاك الكهرباء. في الوقت نفسه، سيؤدي الضغط الزائد إلى تراكم حرارة واضح للأسطوانة المطاطية، وارتفاع درجة الحرارة والمسافة البادئة الواسعة، مما سيؤدي إلى زيادة الضغط الفعلي في عملية الطباعة بشكل غير خطي، مما يسرع من تصلب الأسطوانة المطاطية. على الرغم من أن صلابة الأسطوانة المطاطية يمكن أن تعزز مقاومة التآكل إلى حد ما، إلا أنها ستقلل بشكل كبير من قدرة نقل الماء والحبر، وتزيد من فقدان الحبر لمعدات الطباعة وتآكل رسومات لوحة الطباعة. لذلك، دون التأثير على جودة الطباعة، يجب تقليل ضغط الأسطوانة المطاطية قدر الإمكان، ويجب الحفاظ على الحد الأدنى للقيمة المحددة من قبل الشركة المصنعة على النحو الأمثل.
02/ قم بعمل جيد في صيانة الأسطوانة المطاطية
الصيانة اليومية للبكرات المطاطية تحتاج إلى تشكيل عملية موحدة، ويجب فحص ضغط اللوحة أثناء التسليم اليومي؛ أثناء الصيانة الأسبوعية، من الضروري التركيز على فحص ضغط أسطوانة اللوحة وأسطوانة الحبر، والقيام بعمل جيد في صيانة أسطوانة الحبر للوحة لضمان الحفاظ عليها دائمًا في حالة مستقرة نسبيًا أثناء الإنتاج.
يجب أن يكون سطح الأسطوانة المطاطية الجديدة غير متساوٍ، ويكون ملمسها قابضًا قليلاً (الشكل 5)، وذلك لضمان النقل الموحد لفيلم الماء والحبر. في عملية الاستخدام طويل الأمد-، ونظرًا للتلامس المستمر مع الحبر والسوائل المرطبة والمذيبات المختلفة كل يوم، إلى جانب تأثير البيئة الخارجية، فإن صلابة الأسطوانة المطاطية الجديدة ستزداد عادةً بعد فترة من الاستخدام، وهي حالة طبيعية. إذا كان انكماش وتصلب الأسطوانة المطاطية خفيفًا، فيمكن الحفاظ على خصائص نقل الحبر عن طريق ضبط الضغط بشكل مناسب.
زيادة صلابة الأسطوانة المطاطية تعني أيضًا أن مسحوق ورق الصوف الورقي والمواد المؤكسدة في محلول الترطيب قد تم ترسيبها على سطح الأسطوانة، مما يشكل طبقة صلبة. يجب إزالة هذا الفيلم المتصلب بشكل دوري (الشكل 5) لمنعه من الاستمرار في التصلب والتزجيج، مما قد يسبب عدم الاستقرار في نقل الحبر ونقل الماء. عندما يتصلب السطح، يجب إزالة مادة الزجاج المتسخة بمعجون إزالة الكالسيوم أثناء الصيانة.
يعد اختيار عامل التنظيف هو العامل الأكثر أهمية في تحديد عمر الأسطوانة المطاطية. على الرغم من أن المنظفات شديدة التطاير من السهل إزالة الرواسب الصلبة الموجودة على السطح، إلا أنها ستتسبب أيضًا في انكماش البكرات المطاطية. سيؤدي الاستخدام غير السليم لعوامل التنظيف أيضًا إلى تمدد وانكماش وتشوه البكرات المطاطية، ويؤثر على استقرار الضغط بين البكرات المطاطية، بل ويؤدي إلى تآكل خطوط الأنابيب وحلقات الختم وطلاء الماكينات وحتى البطانيات المطاطية. ولذلك، يجب اختيار مياه غسيل السيارات التي تعتمد على-شبه الماء-والمنخفضة-من المركبات العضوية المتطايرة. بعد الصيانة، يجب إعادة الأسطوانة المطاطية إلى ملمس الأسطوانة المطاطية الجديدة حتى يتم وضعها في مكانها. لا توجد طرق مختصرة للصيانة، ويجب أن تكون مستمرة.
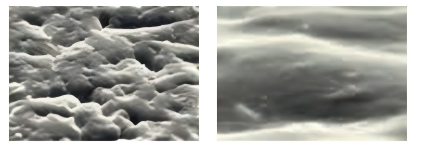
الشكل 5: سطح بكرة مطاطية جديدة (يسار) وسطح بكرة مطاطية مزججة (يمين)
يكمن مفتاح جودة المنتجات المطبوعة في التوازن بين الماء والحبر، وتلعب أسطوانة الماء اللوحية وأسطوانة الحبر دورًا حاسمًا في الحفاظ على هذا التوازن. في الإنتاج اليومي، تكون مشكلات الجودة المختلفة الناتجة عن التعديل غير المناسب أو تآكل الأسطوانة المطاطية شائعة. لذلك، من الضروري فحص واختبار الأسطوانات المطاطية بانتظام، وإجراء صيانة وتعديل منتظم لسطح الأسطوانة، وقطرها، وضغطها للتأكد من أن كل بكرة في حالة مناسبة. عند ضبط المعدات، يجب أن تكون العملية -قائمة على البيانات وموحدة، مما يساهم في تطوير-الجودة العالية للصناعة.