


تنطوي طباعة الشاشة اليدوية على العديد من مخاطر استخدام الحبر، وقد أصبح هذا النظام المبتكر منقذًا للحياة!
تعد طباعة الشاشة حاليًا إحدى تقنيات الطباعة الشائعة الاستخدام. في مجال طباعة التغليف، فهي عملية مساعدة تستخدم بشكل أساسي لتشطيب أسطح المنتجات المطبوعة، مثل تحقيق التجمد والانكسار وأنماط الجليد واللمعان الجزئي على علب التغليف لعلب السجائر وأكياس المشروبات الكحولية، مما يعطي تأثيرات فنية للتغليف مثل -الأبعاد الثلاثة، والنقش، واللمعان العالي-، والتألق، والملونة، وغير اللامعة.
بالمقارنة مع معدات طباعة الأوفست، الحفر، والفليكسو، فإن آلات طباعة الشاشة لديها هيكل أبسط. طريقة توريد الحبر الخاصة بهم هي في الغالب يدوية. نظرًا للطبيعة المتقطعة للتحبير اليدوي، يختلف لون المنتجات المطبوعة بشكل كبير، وعندما تتجاوز اختلافات اللون النطاق القياسي، يتم إنشاء منتجات معيبة؛ غالبًا ما يتطلب التحبير اليدوي إيقاف التشغيل، مما يؤدي إلى تقليل استخدام المعدات؛ حاليًا، معظم أحبار طباعة الشاشة هي أحبار للأشعة فوق البنفسجية، وهي قابلة للتآكل. أثناء التحبير اليدوي، يمكن أن يلوث الحبر الجلد بسهولة ويسبب حروقًا كيميائية، مما يشكل مخاطر على السلامة ومشاكل أخرى. لضمان جودة المنتج، وتحسين استخدام المعدات، وتقليل مخاطر السلامة، أردنا استبدال عملية تغيير الحبر اليدوية التقليدية بنظام إمداد الحبر التلقائي.
تحليل السبب
تعتبر ألواح طباعة الشاشة منخلًا-مثل الألواح المثقبة. أثناء الطباعة، يتم سكب الحبر أولاً على اللوحة، وتحت ضغط الممسحة، يمر الحبر عبر فتحات الشبكة ليتم نقله إلى الركيزة. يتميز الحبر غير اللامع لطباعة الشاشة بلزوجة أعلى وجزيئات مسحوق غير لامعة أكبر (عمومًا 15 ~ 60 ميكرومتر). عندما يتم وضع حبر جديد في الجهاز، تمر الجزيئات الصغيرة غير اللامعة عبر الشبكة أولاً. مع زيادة وقت الطباعة، يتناقص المسحوق غير اللامع الموجود في الحبر الموجود على اللوحة، بينما يتراكم المسحوق غير اللامع الأكبر على اللوحة، مما يتسبب في جعل لون طبقة الحبر على الركيزة أفتح. نما اختلاف اللون أكبر وأكبر. عندما يتجاوز اختلاف اللون النطاق القياسي، يحتاج المشغلون إلى إيقاف الآلة لاستبدال الحبر (جمع الحبر القديم من لوحة الطباعة واستبداله بالحبر الجديد). يعد التوقف الطويل هو السبب الرئيسي لانخفاض استخدام المعدات.
حل
01/ أسلوب حل المشكلات-
للعثور على حلول فعالة، يجب عليك أولاً فهم مبادئ تشغيل المعدات. عند تحميل الحبر يدويًا باستخدام طابعة الشاشة الأوتوماتيكية بالكامل الموضحة في الشكل 1، قم أولاً برفع سكين المعالجة وسكين الغطاء، ثم صب الحبر على المنطقة الفارغة بالقرب من المركز في نهاية اللوحة؛ ثم قم بخفض الممسحة وشفرات الغطاء، ويصبح الحبر الآن في المنطقة الموازية التي تشكلها الممسحة وشفرات الغطاء.
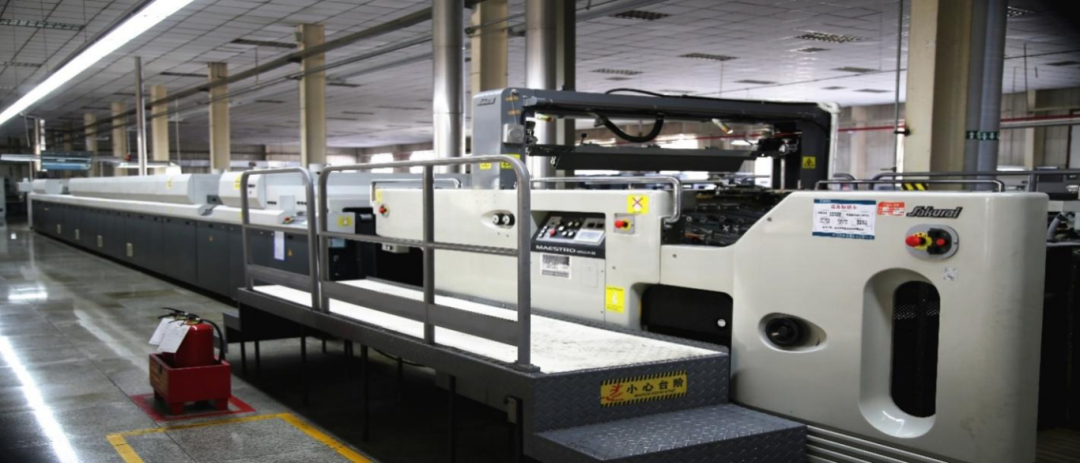 الشكل 1 آلة طباعة الشاشة الأوتوماتيكية بالكامل
أثناء الطباعة، عندما يكون الجهاز قيد التشغيل، يتم الضغط على أسطوانة الحبر لأسفل حتى ارتفاع 0.3-0.5 مم فوق لوحة الطباعة (يمكن تعديل الارتفاع وفقًا لتغطية الحبر). تتحرك لوحة الطباعة للخلف، مع تحرك الحافة الخلفية للوحة بعيدًا عن الممسحة وبكرة الحبر. تظل الممسحة وبكرة الحبر ثابتتين لإكمال عملية التحبير، وعند هذه النقطة تدور أسطوانة الطباعة بمقدار 180 درجة؛ عندما تمسك أسطوانة الطباعة بالورق وتستمر في الدوران، يبدأ اتجاه حركة لوحة الطباعة في الاتجاه المعاكس والتحرك للأمام، مع تحرك الحافة الخلفية للوحة نحو الممسحة وبكرة الحبر. ترتفع أسطوانة الحبر، وتضغط الممسحة لأسفل، ويتم نقل الحبر الموجود على لوحة الطباعة إلى الركيزة من خلال فتحات الشبكة في منطقة الصورة من نقطة الإمساك إلى الحافة الخلفية تحت ضغط الممسحة. عند هذه النقطة، تدور أسطوانة الانطباع 360 درجة. يستمر الجهاز في العمل ويكرر الإجراءات المذكورة أعلاه في دورة، مما يسمح بمواصلة الطباعة. يتم عرض وحدة الطباعة ولوحة الطباعة لآلة طباعة الشاشة الأوتوماتيكية بالكامل في الشكل 2.
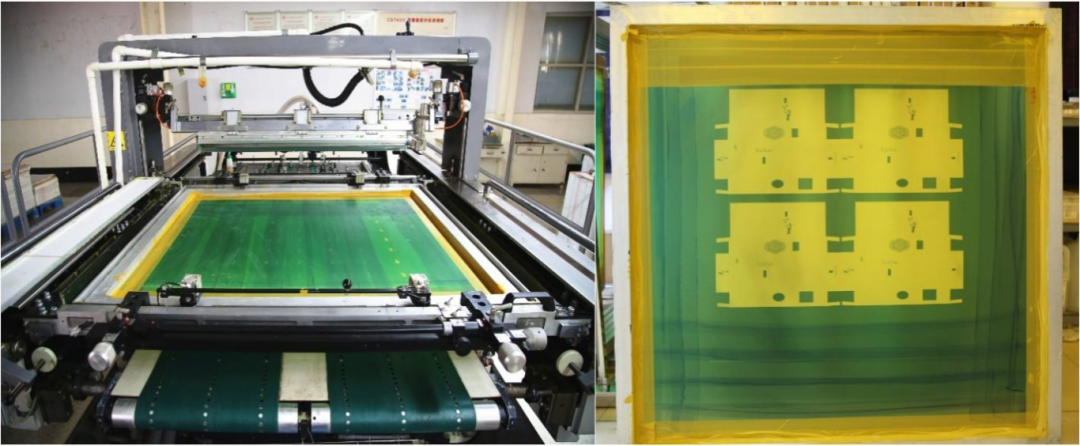 الشكل 2: وحدة الطباعة ولوحة الطباعة لآلة طباعة الشاشة الأوتوماتيكية بالكامل
02/ مفهوم التصميم
يتمثل مفهوم التصميم العام في الاستفادة الكاملة من مصدر الهواء المضغوط بالقرب من آلة طباعة الشاشة الأوتوماتيكية بالكامل (بشكل عام، تكون عمليات تثبيت لوحة الطباعة والممسحة وقضيب الفيضان على آلة طباعة الشاشة هوائية، ومجهزة بضاغط هواء أو تستخدم نظام إمداد هواء مركزي لتوفير الهواء المضغوط). يتم استخدام مضختي غشائيتين هوائيتين أو مضخات حبر كهربائية مقاومة للانفجار-كمصادر للطاقة. يتم توصيل مضخة غشاء واحدة بخط إمداد الحبر المثبت بين الممسحة وقضيب الفيضان، وهو المسؤول عن إمداد الحبر الجديد؛ يتم توصيل مضخة الحجاب الحاجز الأخرى بخط إرجاع الحبر المثبت على طرفي العارضة العرضية للممسحة، المسؤولة عن استعادة الحبر المستخدم. من خلال الحركة الهبوطية للممسحة والحركة الترددية للوحة الطباعة، يقوم جهاز تجميع الحبر الموجود في الطرف الأمامي لخط الأنابيب بجمع الحبر وضخه مرة أخرى. تعمل مضختا الحجاب الحاجز معًا لإكمال الدورة الترددية لإمداد الحبر الجديد واستعادة الحبر المستخدم.
تدابير محددة
01/ تركيب خط توريد الحبر
يتم تثبيت مخرج الحبر لخط الإمداد في الموضع الأوسط بين الممسحة وشريط الفيضان (نقطة منتصف الطول ونقطة منتصف التباعد المتوازي بين الاثنين). يتم وضع مدخل الحبر لخط الإمداد في خزان الحبر، ويتم تركيب مضخة الحجاب الحاجز على خط الأنابيب بين مخرج الحبر ومدخل الحبر لتوفير الطاقة، وسحب الحبر بشكل مستمر من الخزان وتسليمه إلى لوحة الطباعة.
من أجل توفير الحبر بدقة إلى المنطقة الوسطى بين الممسحة وقضيب الفيضان والسماح للحبر بالتدفق بالتساوي من المركز إلى كلا الجانبين في القناة المتكونة بين الممسحة وقضيب الفيضان تحت الجاذبية والحركة الترددية للممسحة وشريط الفيضان، قمنا بتصميم منفذ إمداد الحبر ليكون شكل فم مسطح (الشكل 3).
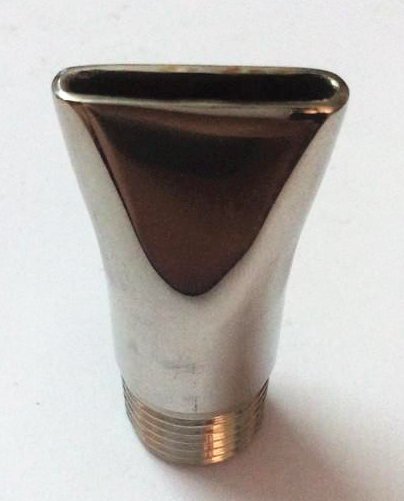
الشكل 3 منفذ إمداد الحبر بالفم المسطح-
02/ تركيب خط إرجاع الحبر
نظرًا لأن الحبر الموجود على لوحة الطباعة يتدفق من المركز إلى كلا الجانبين داخل الممر المتكون بين شفرة المعالجة وشفرة القياس تحت تأثير الجاذبية والحركة الترددية لشفرة المعالجة وشفرة القياس، فإن الحبر القديم يتراكم في الغالب بالقرب من الإطارات الجانبية للوحة بالقرب من جانب التشغيل وجانب القيادة (الشكل 4). لذلك، قمنا بتصميم خط أنابيب إرجاع الحبر بمنفذين لتجميع الحبر، تم تركيبهما على التوالي عند طرفي العارضة العرضية لشفرة الطبيب (الشكل 5). لضمان جمع الحبر بشكل فعال، أضفنا أيضًا كاشطات تجميع الحبر شبه المنحرفة إلى منافذ التجميع (الشكل 6)، ويمكن تعديل ارتفاع الكاشطات بحيث تلمس لوحة الطباعة بخفة فقط عند الضغط عليها لأسفل بواسطة شفرة إزالة الحبر، مما يضمن جمع الحبر دون إتلاف اللوحة. إن الضغط الهبوطي لشفرة إزالة الحبر الزائد جنبًا إلى جنب مع الحركة الترددية للوحة الطباعة يدفع كاشطات التجميع إلى جمع الحبر وضخه مرة أخرى.
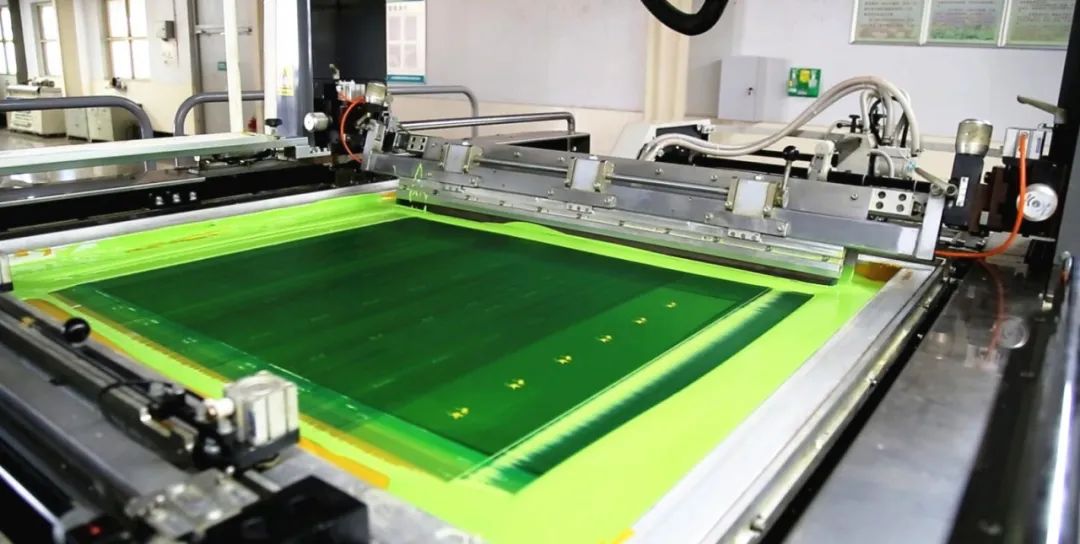
الشكل 4: موقع تراكم الحبر القديم
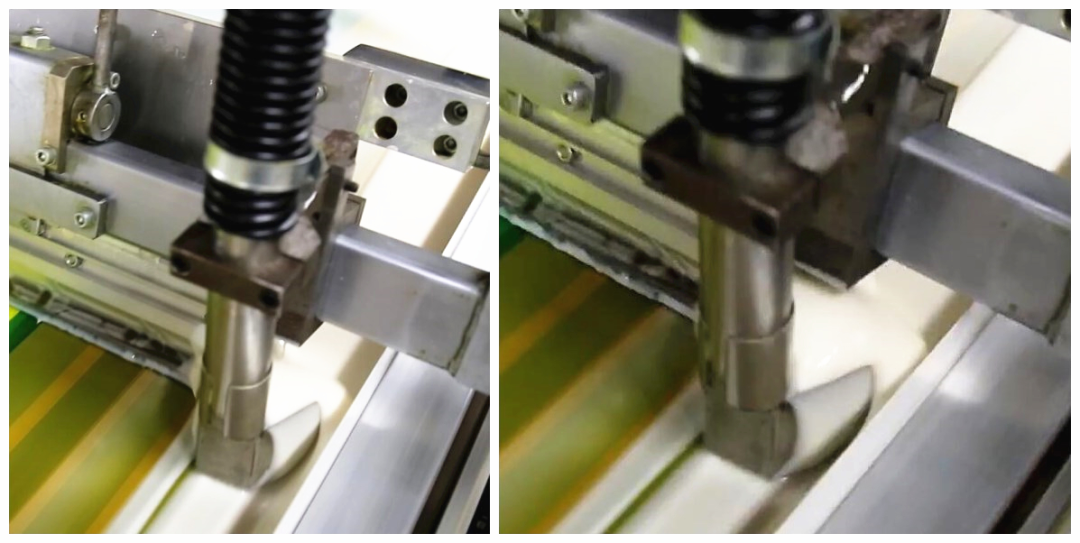
الشكل 5: موضع تركيب منفذ تجميع الحبر ومكشطة الحبر الخاصة به على عارضة شفرة الطبيب
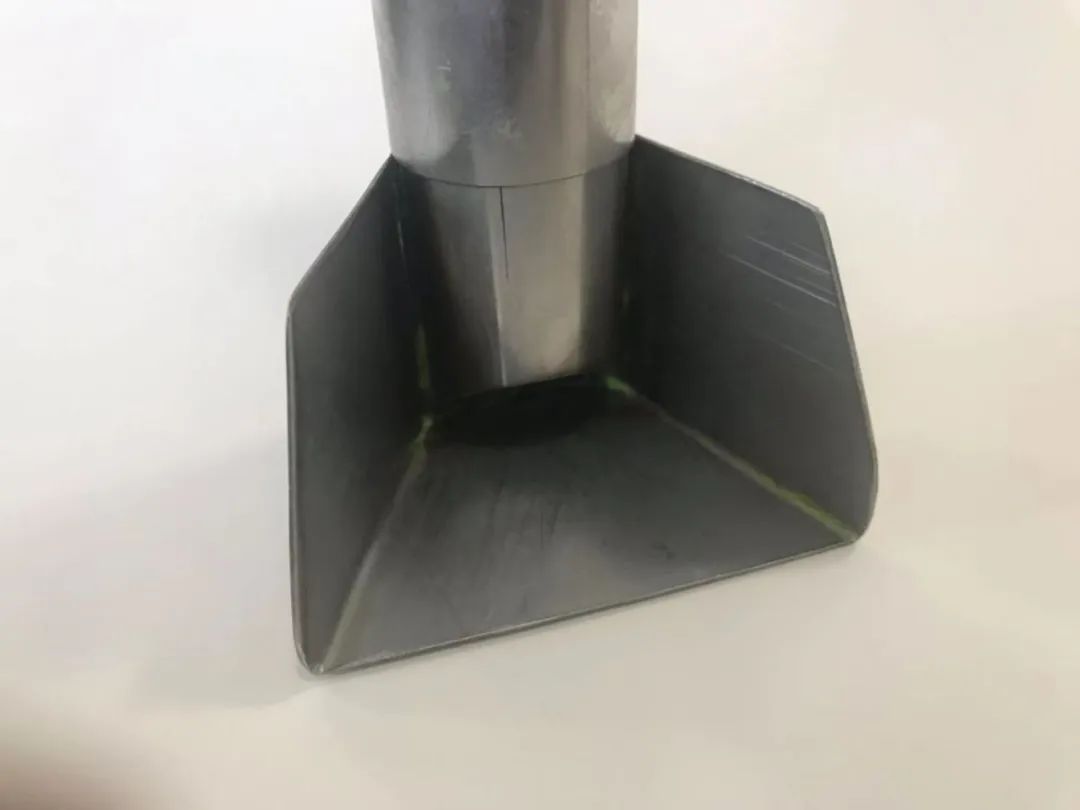
الشكل 6: منفذ استقبال الحبر ومكشطة استقبال الحبر شبه المنحرفة الخاصة به
03/ تركيب مضخة الحجاب الحاجز الهوائية
يتم تثبيت مضختي الحجاب الحاجز الهوائية (الشكل 7) على خطوط أنابيب إمداد الحبر وإرجاع الحبر على التوالي. تم تجهيز مضخات الحجاب الحاجز الهوائية بمفاتيح مستقلة وصمامات التحكم في تدفق الغاز. من خلال المفاتيح وصمامات التحكم في تدفق الغاز، يمكن التحكم بشكل مستقل في عمليات بدء وإيقاف وتدفق إمداد الحبر وإرجاعه.
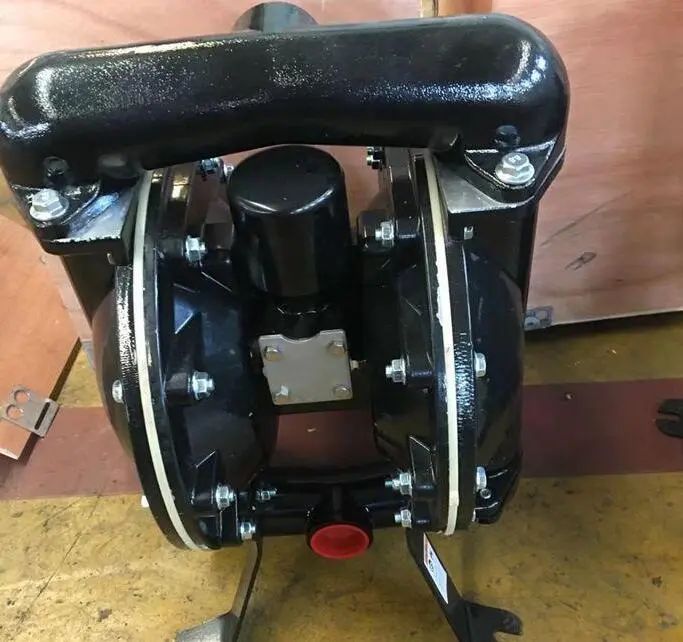
الشكل 7: مضخة الحجاب الحاجز الهوائية
04/ تكوين خزان تخزين الحبر
للتأكد من إمكانية إعادة استخدام الحبر القديم الذي تم ضخه مرة أخرى من الجهاز، قمنا بتكوين خزان تخزين الحبر (الشكل 8). خزان الحبر يكون أسطوانيًا بغطاء، ويتم تركيب محرض هوائي على الغطاء. يحتوي المحرض الهوائي على مفتاح مستقل وصمام للتحكم في السرعة، مما يسمح له بالبدء والتوقف وضبط السرعة بشكل مستقل. يتم غمر نهاية خط أنابيب إمداد الحبر في خزان تخزين الحبر، وتوفر مضخة الحجاب الحاجز القدرة على توصيل الحبر بشكل مستمر من خزان التخزين إلى لوحة الطباعة. يتم استخدام المحرض الهوائي المثبت على خزان الحبر حاليًا لخلط الحبر القديم والجديد بشكل كامل. لا تتم إضافة الحبر القديم الذي يتم ضخه من الجهاز مباشرة إلى خزان التخزين؛ يجب أولاً إعادة طحنه- باستخدام مطحنة، ثم تتم إضافة نسبة معينة من زيت ضبط الحبر لاستعادة ملاءمة الطباعة لجودة الحبر الجديد. بعد ذلك، تتم إضافته إلى خزان التخزين بنسبة معينة ويتم خلطه جيدًا مع الحبر الجديد باستخدام المحرض الهوائي.
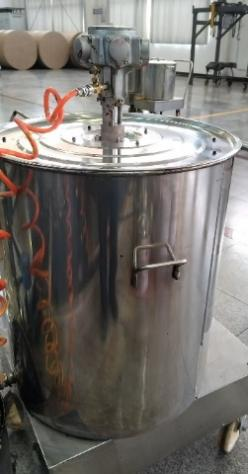
الشكل 8: خزان تخزين الحبر المزود بمحرك هوائي
05/ تركيب نظام التحكم المركزي
لتسهيل التشغيل وتحقيق أتمتة إمداد الحبر الجديد واستعادة الحبر القديم، فضلاً عن الدقة والاستمرارية في إمداد الحبر واستعادته، قمنا بالإضافة إلى ذلك بتثبيت نظام تحكم مركزي، واشترينا شاشة تحكم تعمل باللمس (الشكل 9)، وصممنا برنامج تحكم، وحققنا تحكمًا متكاملاً في الإجراءات المختلفة.
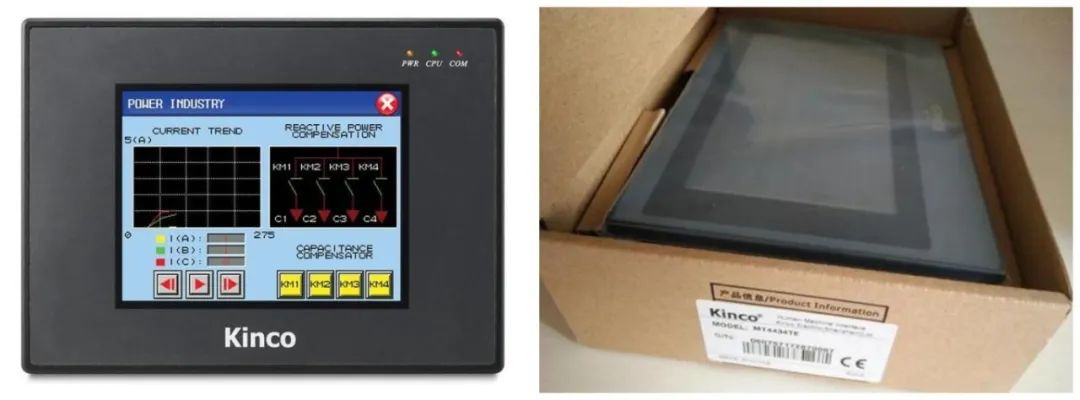 الشكل 9: رسم تخطيطي مادي لشاشة اللمس
التحقق من التأثير
بعد الانتهاء من أعمال التركيب، أظهرت فترة من الاختبارات التشغيلية أنه في ظل سرعات التشغيل العادية، تم التحكم بفعالية في مشكلة اختلاف لون المنتج الناتجة عن إمداد الحبر المتقطع. علاوة على ذلك، نظرًا لأن نظام إمداد الحبر الدوري التلقائي قد حل محل عمليات استبدال الحبر اليدوية تمامًا، فقد تم توفير وقت التوقف عن العمل وتحسين استخدام المعدات، في حين تم أيضًا التخلص من مخاطر السلامة الناجمة عن الحروق الكيميائية من الحبر.