


تأثير الختم الساخن غير مرضي لأنه لم يتم تنفيذه بشكل صحيح.
باعتباره أحد تقنيات التشطيب السطحي للمواد المطبوعة، يلعب الختم الساخن دورًا رئيسيًا في{0}}الطباعة المتطورة من خلال تسليط الضوء على التصميم والتأكيد على الموضوع بأنماطه الواضحة وألوانه الزاهية ومقاومة التآكل ومقاومة الحرارة والمظهر الرائع. الألومنيوم كهربائيا، باعتباره عنصرا لا غنى عنه في عملية الختم الساخن، غالبا ما يلعب دورا حاسما في هذه العملية.
في الماضي، قامت شركات الطباعة في الغالب بتحليل عملية الختم الساخن من جوانب مثل المعدات، ودرجة حرارة الختم، وضغط الختم، وإنتاج ملفات الختم، وأجرت تحكمًا محسنًا. في هذه المقالة، سيبدأ المؤلف بالألمنيوم المُحلل كهربائيًا لتحليل تأثيره على عملية الختم الساخن وتقنيات التحكم.
الخصائص الهيكلية المجهرية للألمنيوم التحليل الكهربائي
أولاً، من خلال فهم التركيب الأساسي والخصائص الهيكلية للألمنيوم التحليل الكهربائي (الختم الحراري)، يمكننا التعرف على الألومنيوم التحليل الكهربائي والخصائص المقابلة لمكوناته من منظور مجهري.
يتكون الألومنيوم الإلكتروليتي العادي عمومًا من خمس طبقات من مواد مختلفة، بينما يتكون الألومنيوم الإلكتروليتي بالليزر عمومًا من ست طبقات (كما هو موضح في الشكل 1).
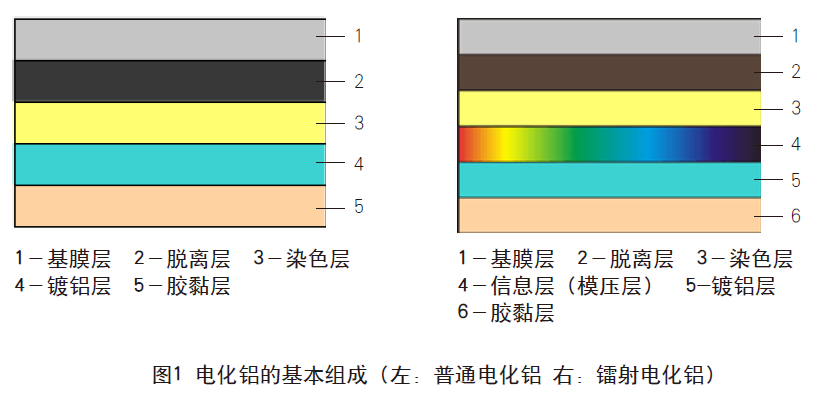
بعد فهم التركيب الأساسي للألمنيوم المعدني، سنشرح بشكل منفصل خصائص كل طبقة من الألومنيوم المعدني وتأثيرها على تأثيرات الختم الساخن.
1. طبقة الفيلم الأساسية
تكون طبقة الفيلم الأساسية عمومًا عبارة عن فيلم بوليستر مشدود ثنائي المحور (PET)، يؤدي بشكل أساسي دورًا داعمًا، مع التصاق جميع الطبقات الأخرى به. يتراوح سمك PET من 12 إلى 25 ميكرومتر. يبلغ سمك الفيلم الأساسي المصنوع من الألومنيوم المعدني المشترك 16 ميكرومترًا، في حين يبلغ سمك الفيلم الأساسي للختم الموضعي 22 ميكرومترًا. في الختم الساخن، تعمل طبقة الفيلم الأساسية كحامل لمعلومات الألومنيوم الممعدنة، وهو الفيلم الشفاف الذي يتم تقشيره بعد الختم.
2. تحرير الطبقة
تعمل طبقة التحرير على عزل طبقة طلاء الألومنيوم عن طبقة الغشاء الأساسية، مما يجعل تحرير الرقائق أسهل أثناء الختم. يستخدم بشكل عام شمع الراتينج أو أسيتات السليلوز أو راتينج السيليكون. بشكل عام، يرتبط رخاوة الألومنيوم المعدني بهذه الطبقة: بالنسبة للختم الصلب ذو المساحة الكبيرة -، يتم استخدام رقائق أكثر مرونة؛ بالنسبة للنصوص أو السطور الدقيقة، يتم استخدام ورق أكثر إحكامًا. عند استخدامه للختم قبل الطباعة، يجب أن يكون التوتر السطحي أيضًا قادرًا على استيعاب طباعة الحبر اللاحقة.
3. طبقة اللون
وتتمثل الوظيفة الرئيسية لطبقة اللون في عرض لون الألومنيوم المعدني، وبعد الختم، توفير الحماية للنمط المختوم. طبقة اللون مصنوعة من الراتنجات الاصطناعية والأصباغ. وتشمل الراتنجات الرئيسية البولي يوريثين، والنيتروسليلوز، وراتنج الميلامين فورمالدهايد، وراتنج الصنوبري المعدل.
4. طبقة المعلومات
تعمل هذه الطبقة في المقام الأول على حمل المعلومات المنقوشة ويتم الآن دمجها بشكل عام مع طبقة الألوان. يتم تصنيعه عادةً من مزيج من راتنجات البولي أكريليك وراتنجات البولي يوريثين، مما يشكل طبقة راتينج لدن بالحرارة تتطلب -مقاومة عالية لدرجة الحرارة، وخصائص غير لاصقة، ونطاق طويل من اللدائن الحرارية، والتصاق قوي بطبقة الألومنيوم.
5. طبقة طلاء الألمنيوم
وتتمثل مهمتها في توفير دعم بريق معدني للطبقات الملونة/المزخرفة. ومن خلال الاستفادة من الانعكاسية العالية والضوء القوي للألمنيوم-الذي يعكس الخصائص البصرية، يظهر الضوء المنعكس بواسطة طبقة اللون كضوء ملون بلمعان معدني. يستخدم الألومنيوم المعدني الشفاف الحديث عمليات غسيل الألومنيوم أو يقوم بترسيب الوسائط الشفافة مباشرة، مثل كبريتيد الزنك وثاني أكسيد السيليكون.
6. طبقة لاصقة
أثناء الختم الساخن، عندما يتصل الألومنيوم المعدني بالركيزة، تذوب الطبقة اللاصقة تحت الحرارة وتوفر ترابطًا قويًا. تتكون المادة اللاصقة بشكل رئيسي من راتنجات منصهرة ساخنة - مثل ميثاكريلات الميثيل (أو إيثيل ميثاكريلات، بوتيل ميثاكريلات) بلمرة مشتركة مع الأكريليت. اعتمادًا على المادة التي يتم ختمها، يمكن أيضًا اختيار راتنجات أخرى مثل ورنيش كوبا أو الشيلاك أو الصنوبري. يجب مراعاة التوافق مع الركيزة لضمان التصاق ثابت. يجب ألا تكون درجة حرارة الذوبان الساخنة- مرتفعة جدًا ويجب أن تتطابق مع راتينج طبقة الإطلاق.
عملية إنتاج الألومنيوم المعدني
بالإضافة إلى التركيب الذي يؤثر على أداء الختم الساخن، فإن عملية الإنتاج والتحكم في عملية الألومنيوم المعدني تؤثر أيضًا على الختم الساخن. تظهر عملية إنتاج وتكنولوجيا الألومنيوم المعدني في الشكلين 2 و3.
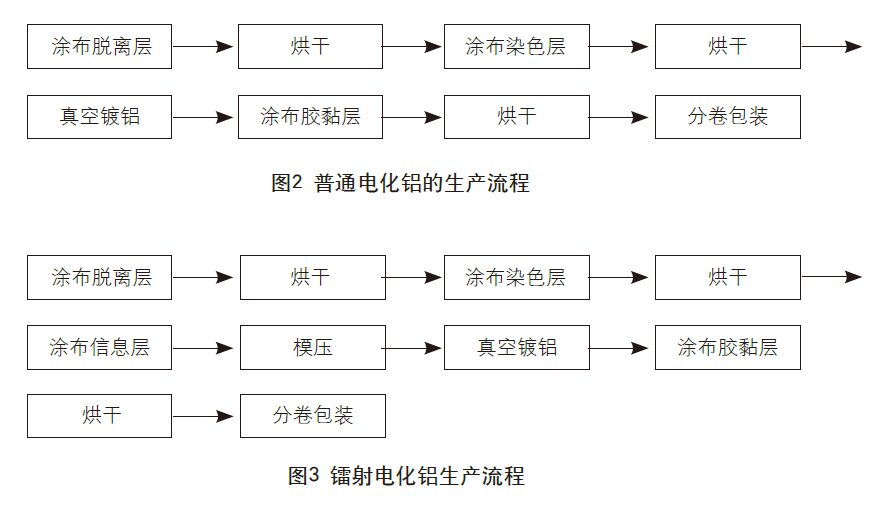
نحن نأخذ الألومنيوم-الكهربائي بالليزر كمثال لتوضيح عملية إنتاج الألومنيوم الكهربي بشكل أكبر.
1. طلاء
يتم تنفيذ الطلاء باستخدام آلة الطلاء. سمك الطلاء النموذجي هو تقريبًا كما يلي: سمك طلاء طبقة الفصل 0.01-0.05 ميكرومتر، سمك طلاء طبقة الصبغ بشكل عام 1 ميكرومتر، سمك طلاء طبقة المعلومات 2 ميكرومتر، وسمك طلاء الطبقة اللاصقة بشكل عام 1.5 ميكرومتر.
2. التجفيف
بعد طلاء كل طبقة، يجب تجفيفها قبل الانتقال إلى العملية التالية. يتم ضبط درجة حرارة التجفيف وفقًا لطبيعة مادة الطلاء والمعدات المستخدمة.
3. النقش المجسم
باستخدام آلة النقش، يتم تسخين القالب المعدني المجسم إلى درجة حرارة معينة ويتم ضغطه على طبقة المعلومات بضغط معين. يؤدي هذا إلى نقل نمط الإغاثة الدقيق من القالب المعدني المجسم إلى سطح طبقة المعلومات البلاستيكية الحرارية. وبعد التبريد والضبط والفصل، يشكل سطح طبقة المعلومات خطوطاً مطابقة لتلك الموجودة على القالب المعدني المجسم، وهو الهولوغرام المنقوش المنسوخ.
4. طلاء الألمنيوم
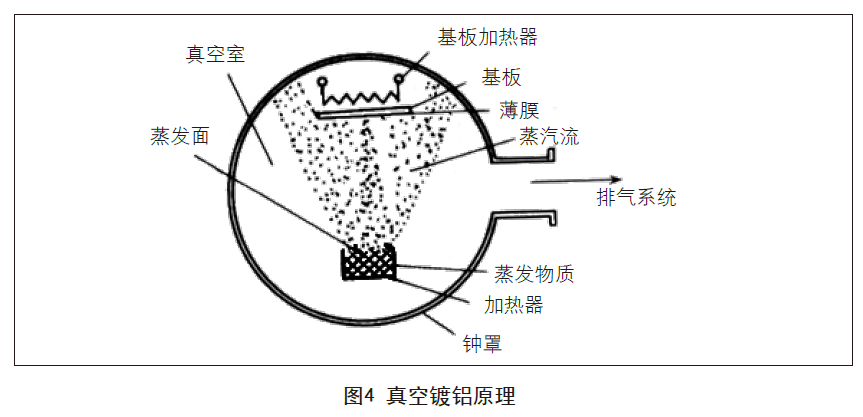
طلاء الألومنيوم الفراغي عبارة عن عملية يتم فيها تبخير المعدن عن طريق المقاومة، أو التردد العالي-، أو تسخين شعاع الإلكترون في ظل ظروف فراغ عالية (أعلى من 4-10 ميجاباسكال) ويتم لصقه على سطح ركيزة الفيلم لتكوين فيلم مركب معدني. المواد المعدنية المستخدمة في الطلاء يمكن أن تكون الذهب، الفضة، النحاس، الزنك، الكروم، الألومنيوم، وما إلى ذلك، مع كون الألومنيوم هو الأكثر استخدامًا. يبلغ سمك طبقة البخار المترسبة - حوالي 0.02–0.05 ميكرومتر. يظهر المبدأ في الشكل 4.
5. القبول
يجب أن تكون جودة الألومنيوم الكهروكيميائي مقبولة وفقاً للمعايير الوطنية أو معايير وحدات التصنيع ووحدات المستخدمين. يشتمل معيار الصناعة "رقائق الألومنيوم الكهروكيميائية الساخنة المختومة BB/T 0031-2006" على المتطلبات التالية: السطوع والمظهر، والالتصاق القوي، وأداء الرقائق المستقر، والفصل السهل لطبقة العزل، والرسومات الواضحة والسلسة، وفحص المركبات العضوية المتطايرة المؤهلة، وتحديد موضع الألومنيوم الكهروكيميائي وفقًا للمتطلبات، وما إلى ذلك.
6. التغليف
بعد الفحص والتقطيع، تتم تعبئة الألمنيوم الكهروكيميائي العام طبقاً لـ 120 متر/لفة أو 1200 متر/لفة، ويتم تعبئة الألمنيوم الكهروكيميائي وفقاً للمواصفات المطلوبة الفعلية. وبطبيعة الحال، يتمتع الألومنيوم الكهروكيميائي أيضًا بفترة صلاحية، والألمنيوم الكهروكيميائي المخزن لفترة طويلة جدًا يكون عرضة لفشل الختم الساخن أثناء الاستخدام.
تأثير الألمنيوم الكهروكيميائي على عملية الختم الساخن
أخيرًا، قمنا على وجه التحديد بتحليل تأثير إنتاج الألومنيوم الكهروكيميائي والخصائص التركيبية على عملية الختم الساخن.
نحن نعرف العناصر الثلاثة للختم الساخن: درجة الحرارة والضغط والوقت. إذن ما هي العلاقة بين الألومنيوم الكهروكيميائي وهذه العناصر الثلاثة في عملية الختم الساخن؟
1. درجة الحرارة
إذا كانت درجة الحرارة منخفضة جدًا، فإن طبقة العزل والطبقة اللاصقة من الألومنيوم الكهروكيميائي لا تذوب بشكل كافٍ، مما سيؤدي إلى فشل الختم الساخن أو عدم ثبات الختم الساخن، مما يؤدي إلى بصمات غير مكتملة وازدهار. يجب ألا تكون درجة حرارة الختم الساخن أقل من نطاق مقاومة درجة الحرارة للألمنيوم الكهروكيميائي، والحد الأدنى لهذا النطاق هو ضمان درجة الحرارة التي تذوب عندها طبقة لاصقة الألومنيوم الكهروكيميائية.
إذا كانت درجة الحرارة مرتفعة للغاية، فإن الطبقة اللاصقة سوف تذوب خارج النطاق، مما يتسبب في التصاق الألومنيوم الكهروكيميائي بالبقعة وإنتاج معجون. كما أنه سيؤدي أيضًا إلى أكسدة وبلمرة الراتينج الصناعي والصبغ الموجود في طبقة صباغة الألومنيوم الكهروكيميائية، مما يؤدي إلى ظهور تقرحات أو مظهر يشبه السحابة- لبصمات الألومنيوم الكهروكيميائية. سوف تتسبب درجة الحرارة المرتفعة أيضًا في حدوث أكسدة على سطح طبقة طلاء الألومنيوم الكهروكيميائي وطبقة الصباغة، مما يتسبب في فقدان منتج الختم الساخن بريقه المعدني وتقليل سطوعه.
2. الإجهاد
تأثير الضغط هو التأكد من أن الألومنيوم الكهروكيميائي يمكن أن يلتصق بالركيزة ويحقق قص جزء الختم الساخن للألمنيوم الكهروكيميائي. هناك ثلاث قوى في عملية الختم الساخن: قوة التقشير الناتجة عن تقشير الألومنيوم الكهروكيميائي من طبقة الفيلم الأساسية، وقوة الالتصاق بين الألومنيوم الكهروكيميائي والركيزة، وقوة الالتصاق على سطح الركيزة (مثل طبقة الحبر المطبوعة والورق الأبيض).
إذا كان ضغط الختم الساخن منخفضًا جدًا، فلن يتمكن الألومنيوم المستخلص بالكهرباء من الالتصاق بالركيزة، ولا يمكن قطع حافة الختم الساخن بالكامل، مما يؤدي إلى فشل الختم الساخن أو ازدهار بصمة جزء الختم الساخن.
إذا كان ضغط الختم الساخن مرتفعًا جدًا، فإن تشوه الضغط للبطانة والركيزة سيزيد، مما سيؤدي إلى إنتاج اللصق أو خشونة الطباعة. إذا كان الضغط مرتفعًا جدًا، فسيتم سحق اللوحة وستتضرر المعدات أيضًا.
3. السرعة
تحدد سرعة الختم الساخن وقت الاتصال بين الألومنيوم الكهروكيميائي والركيزة، ويتناسب وقت الاتصال بشكل مباشر مع ثبات الختم الساخن في ظل ظروف معينة. سرعة الختم الساخن أبطأ قليلاً، مما يجعل الألومنيوم الكهروكيميائي والركيزة يلتصقان بقوة، مما يساعد على الختم الساخن. إذا كانت سرعة الختم الساخن سريعة جدًا، فإن الطبقة اللاصقة والطبقة المنفصلة من الألومنيوم الكهروكيميائي لم تذوب أو لم تذوب بشكل كافٍ في لحظة، مما سيؤدي إلى الختم الساخن أو الانتفاخ. يجب أن تكون سرعة الختم الساخن متوافقة مع الضغط ودرجة الحرارة، وهناك عيوب لكونها سريعة جدًا أو بطيئة جدًا.
بشكل عام، في حالة انخفاض درجة حرارة الختم الساخن، وسرعة الختم الساخن السريع، وطبقة الحبر السميكة على سطح المنتج المطبوع المراد ختمه، وانخفاض نعومة الورق، يتم زيادة ضغط الختم الساخن، والعكس بالعكس، يتم تقليل ضغط الختم الساخن.
باختصار، سيكون لتركيب وعملية إنتاج الألومنيوم الكهروكيميائي تأثير كبير على عملية الختم الساخن. ستواجه شركات الطباعة العديد من المشكلات في عملية متابعة تأثير الختم الساخن الرائع والمستقر، ويمكن العثور على معظم المشكلات من كل تفاصيل تكوين العملية للعثور على أفضل حل. تشرح هذه المقالة بإيجاز تأثير تكوين الألومنيوم الكهروكيميائي وعملية الإنتاج على عملية الختم الساخن، على أمل تقديم بعض الأفكار للجميع لحل مشكلة الختم الساخن.